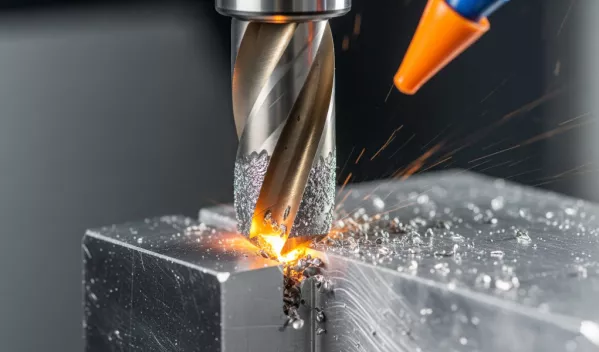
Stellen wir uns die Schneide eines Zerspanungswerkzeugs vor, die mit hoher Geschwindigkeit in Metall eindringt. Innerhalb von Sekundenbruchteilen entstehen hohe Drücke, intensive Reibung und Temperaturen, die unter bestimmten Bedingungen sogar 1000 °C überschreiten können. Das Material verformt sich, ein Span entsteht, und das Werkzeug muss seine Geometrie und Eigenschaften über zahlreiche weitere Bearbeitungszyklen hinweg beibehalten.
Von außen sehen wir lediglich eine arbeitende CNC-Maschine und ein Werkstück, das allmählich seine endgültige Form annimmt. Doch an der Kontaktstelle zwischen Schneide und Werkstoff laufen äußerst komplexe physikalische und chemische Prozesse ab.
Mit ihrer Untersuchung beschäftigt sich die Tribologie – die Wissenschaft von Reibung, Verschleiß und Schmierung miteinander in Kontakt stehender Oberflächen.
Auch wenn der Begriff zunächst nach einem Thema aus einem wissenschaftlichen Lehrbuch klingt, ist seine Bedeutung für die moderne Industrie ausgesprochen praktisch. Tribologische Phänomene entscheiden maßgeblich darüber, wie lange ein Werkzeug seine Eigenschaften behält, wie glatt die Oberfläche des fertigen Bauteils wird und ob die Fertigung von tausend Werkstücken ebenso stabil verläuft wie die Bearbeitung des ersten.
In der modernen CNC-Bearbeitung gehört das Verständnis dieser Prozesse zu den wichtigsten Grundlagen für hohe Qualität und Wiederholgenauigkeit.
Beim Drehen oder Fräsen durchtrennt das Werkzeug das Metall nicht auf dieselbe Weise, wie ein Messer ein weiches Material schneidet. Der Vorgang ist wesentlich komplexer.
Die Schneide übt einen sehr hohen Druck auf den zu bearbeitenden Werkstoff aus und verursacht dadurch eine intensive plastische Verformung. Sobald die Spannungen ein entsprechendes Niveau erreichen, wird eine Materialschicht in Form eines Spans abgetrennt.
All dies geschieht auf engstem Raum, häufig in Bereichen von Bruchteilen eines Millimeters. Dennoch haben die dort ablaufenden Vorgänge einen enormen Einfluss auf den gesamten technologischen Prozess.
Dabei lassen sich drei besonders wichtige Bereiche unterscheiden:
Dabei ist zu beachten, dass nicht die gesamte beim Zerspanen entstehende Wärme auf Reibung zurückzuführen ist. Ein erheblicher Teil entsteht durch die plastische Verformung des Werkstoffs.
Beide Phänomene sind jedoch eng miteinander verbunden.
Je besser wir die Kontaktbedingungen zwischen Werkzeug und Werkstoff kontrollieren, desto größer ist unser Einfluss auf den gesamten Bearbeitungsprozess.
Reibung wird vor allem mit Energieverlusten und dem Verschleiß von Bauteilen in Verbindung gebracht. Bei der spanenden Bearbeitung ist ihre Rolle jedoch wesentlich komplexer.
Reibung lässt sich aus dem Prozess nicht vollständig eliminieren, da der Kontakt zwischen Werkzeug und Werkstoff ein unverzichtbarer Bestandteil der Zerspanung ist. Allerdings können wir ihre Intensität beeinflussen und ihre negativen Auswirkungen begrenzen.
Eines der interessantesten Phänomene ist die Adhäsion, also das lokale Anhaften von Materialien aneinander.
Bei der Bearbeitung von Aluminium, Edelstahl oder anderen Werkstoffen mit hoher Adhäsionsneigung können kleine Metallpartikel an der Schneidenoberfläche haften bleiben.
Mit der Zeit entsteht eine sogenannte Aufbauschneide.
Auf den ersten Blick könnte man vermuten, dass diese zusätzliche Materialschicht das Werkzeug schützt. Tatsächlich kann die Aufbauschneide jedoch die wirksame Schneidengeometrie verändern, den Zerspanungsprozess beeinträchtigen und die Oberflächenqualität verschlechtern.
Hinzu kommt, dass eine Aufbauschneide nicht dauerhaft stabil ist. Teile davon können sich wiederholt von der Schneide lösen und dabei Spuren auf dem Werkstück hinterlassen oder die Schneidkante beschädigen.
Deshalb sind bei der Bearbeitung adhäsionsanfälliger Werkstoffe eine geeignete Werkzeuggeometrie, die richtige Schnittgeschwindigkeit und passende Schmierbedingungen besonders wichtig.
Einige Werkstoffe enthalten sehr harte Gefügebestandteile, die während der Zerspanung wie feine Schleifpartikel auf das Werkzeug einwirken.
Sie führen dazu, dass nach und nach Material von der Schneidenoberfläche abgetragen wird.
Während eines einzelnen Werkzeugdurchgangs kann dieser Prozess nahezu unbemerkt bleiben. Nach der Fertigung von Hunderten oder Tausenden Bauteilen werden seine Auswirkungen jedoch deutlich sichtbar.
Die Schneidkante verliert ihre ursprüngliche Geometrie, die Schnittkräfte steigen, und es wird zunehmend schwieriger, die geforderte Genauigkeit zu erreichen.
Bei hohen Temperaturen laufen auch Prozesse ab, die sich nicht allein durch mechanischen Abrieb erklären lassen.
Werkzeug- und Werkstückwerkstoff können chemisch miteinander reagieren. Unter bestimmten Bedingungen kommt es außerdem zur Diffusion von Elementen.
Veränderungen der Zusammensetzung und Eigenschaften der oberflächennahen Werkzeugschicht können den Verschleiß beschleunigen.
Deshalb sollte der Schneidstoff nicht nur hinsichtlich seiner Härte ausgewählt werden, sondern auch unter Berücksichtigung seiner chemischen Beständigkeit und thermischen Stabilität.
Bei der intensiven Metallbearbeitung wird ein erheblicher Teil der mechanischen Energie in Wärme umgewandelt.
Abhängig vom Werkstoff, der Schnittgeschwindigkeit, der Werkzeuggeometrie und den Kühlbedingungen können in der Kontaktzone Temperaturen von mehreren Hundert Grad Celsius entstehen. Bei besonders anspruchsvollen Prozessen können sie sogar 1000 °C überschreiten.
Solch hohe Temperaturen beeinflussen zahlreiche Aspekte der Bearbeitung.
Erstens können sie die mechanischen Eigenschaften des Werkstoffs verändern. Mit steigender Temperatur nimmt der plastische Verformungswiderstand des bearbeiteten Metalls häufig ab, was unter bestimmten Bedingungen die Spanbildung erleichtert.
Zweitens wirken sie sich auf das Werkzeug selbst aus. Übermäßige Erwärmung kann seinen Verschleiß beschleunigen, insbesondere wenn der Schneidstoff bei hohen Temperaturen einen Teil seiner Widerstandsfähigkeit verliert.
Drittens beeinflussen sie die Maßgenauigkeit.
Metall dehnt sich bei Erwärmung aus. Selbst geringe Temperaturänderungen können Maßabweichungen am Werkstück verursachen. Besonders relevant ist dies bei der Fertigung von Bauteilen mit sehr engen Toleranzen.
Intuitiv könnte man annehmen, dass eine möglichst niedrige Temperatur in der Zerspanungszone grundsätzlich von Vorteil ist.
Das trifft jedoch nicht immer zu.
Einige moderne Schneidstoffe und Beschichtungen wurden speziell für den Einsatz bei erhöhten Temperaturen entwickelt. In bestimmten Anwendungen kann die Trockenbearbeitung daher technologisch vorteilhaft sein.
Andererseits kann eine unsachgemäße oder unterbrochene Kühlung bei bestimmten Werkzeugen starke Temperaturschwankungen verursachen und das Risiko thermischer Risse erhöhen.
Ein wirksames Temperaturmanagement bedeutet deshalb nicht einfach eine möglichst intensive Kühlung, sondern die Aufrechterhaltung geeigneter Bedingungen für den jeweiligen Bearbeitungsprozess.
Bei der Präzisionsbearbeitung mit CNC-Maschinen zählt nicht nur, ob das fertige Bauteil den richtigen Durchmesser, die geforderte Länge oder die vorgesehene Form besitzt.
Ebenso wichtig ist seine Oberflächenqualität.
Zwei Werkstücke können identische Nennmaße aufweisen und sich dennoch hinsichtlich ihrer Rauheit, des Zustands der Randschicht oder ihrer Verschleißbeständigkeit im späteren Einsatz deutlich unterscheiden.
Tribologische Phänomene haben auf diese Eigenschaften einen erheblichen Einfluss.
Beim Drehen hinterlässt das Werkzeug auf der Werkstoffoberfläche eine charakteristische Struktur, die unter anderem aus dem Vorschub und der Schneidengeometrie resultiert.
Theoretisch lassen sich bestimmte Merkmale dieser Struktur anhand der Bearbeitungsparameter vorhersagen.
Die tatsächliche Oberfläche wird jedoch von wesentlich mehr Faktoren bestimmt.
Dazu gehören unter anderem:
Wenn die Schneide zu verschleißen beginnt, kann sich nicht nur die Schneidengeometrie verändern, sondern auch die Art und Weise, wie das Werkzeug auf die frisch bearbeitete Oberfläche einwirkt.
Dadurch können selbst bei unverändertem CNC-Programm Qualitätsunterschiede zwischen aufeinanderfolgenden Werkstücken entstehen.
Dies ist einer der Gründe, weshalb die Wiederholgenauigkeit in der Produktion nicht ausschließlich von der Positioniergenauigkeit der Maschine abhängt.
Zur Bewertung der Oberflächenrauheit werden unter anderem die Kennwerte Ra und Rz verwendet.
Ra beschreibt den arithmetischen Mittelwert der absoluten Profilabweichungen von der Mittellinie innerhalb der Auswertelänge.
Rz beschreibt die Profilhöhe anhand der höchsten Erhebung und der tiefsten Vertiefung innerhalb des festgelegten Messbereichs gemäß der angewandten Norm.
Diese Kennwerte ermöglichen eine Bewertung des Oberflächenzustands, erfassen jedoch nicht sämtliche Oberflächeneigenschaften.
Bei mechanisch zusammenwirkenden Bauteilen können auch die Richtung der Bearbeitungsspuren, die Fähigkeit der Oberfläche zur Speicherung von Schmierstoffen oder das Vorhandensein lokaler Beschädigungen von Bedeutung sein.
Deshalb sollten die Anforderungen an die Oberflächenqualität stets aus der späteren Funktion des fertigen Bauteils abgeleitet werden.
Eine der größten Herausforderungen in der Serienfertigung besteht darin, während der gesamten Einsatzdauer eines Werkzeugs eine gleichbleibende Qualität sicherzustellen.
Eine neue Wendeschneidplatte besitzt eine definierte Geometrie und bestimmte Oberflächeneigenschaften. Im Laufe ihres Einsatzes unterliegt sie einem fortschreitenden Verschleiß.
Anfangs können die Veränderungen sehr gering sein. Mit der Zeit beeinflussen sie jedoch die Schnittkräfte, die Temperatur und die Qualität der bearbeiteten Oberflächen.
In der Praxis treten mehrere charakteristische Verschleißformen auf.
Er entsteht durch den Kontakt des Werkzeugs mit der bearbeiteten Oberfläche. Er gehört zu den grundlegenden Kriterien zur Beurteilung des Schneidenzustands.
Die allmähliche Vergrößerung der Verschleißmarkenbreite kann zu steigenden Schnittkräften und einer Verschlechterung der Werkstückqualität führen.
Diese Verschleißform tritt auf der Spanfläche des Werkzeugs auf, über die der Span abfließt.
Je nach Bearbeitungsbedingungen können Abrasion, Adhäsion und Diffusionsprozesse zu seiner Entstehung beitragen.
Übermäßiger Kolkverschleiß schwächt die Schneidkante und kann das Risiko einer Beschädigung erhöhen.
Nicht jede Form des Werkzeugverschleißes entwickelt sich allmählich.
Bei instabilen Bearbeitungsbedingungen, Schwingungen, Überlastungen oder ungünstigen Temperaturschwankungen können lokale Ausbrüche an der Schneidkante auftreten.
Solche Schäden sind besonders problematisch, da sie plötzlich entstehen und zur Fertigung fehlerhafter Werkstücke führen können.
Eine der wichtigsten Errungenschaften der modernen Zerspanungstechnologie ist die Entwicklung hochentwickelter Schutzbeschichtungen.
Eine Schicht von nur wenigen Mikrometern Dicke kann die Wechselwirkung zwischen Werkzeug und bearbeitetem Werkstoff erheblich verändern.
Beschichtungen, die mittels PVD- oder CVD-Verfahren aufgebracht werden, können unter anderem die Abriebfestigkeit, die thermische Stabilität und die Oberflächeneigenschaften der Schneide verbessern.
Titannitrid, erkennbar an seiner charakteristischen goldenen Farbe, gehört zu den bekanntesten Beschichtungswerkstoffen.
Es erhöht die Oberflächenhärte des Werkzeugs und kann dessen Verschleißbeständigkeit verbessern.
Beschichtungen auf Basis von Titan, Aluminium und Stickstoff werden in zahlreichen anspruchsvollen Zerspanungsprozessen eingesetzt.
Ein wesentlicher Vorteil besteht in ihrer hohen Temperaturbeständigkeit sowie der Möglichkeit, unter geeigneten Einsatzbedingungen eine schützende Aluminiumoxidschicht zu bilden.
Sie eignen sich unter anderem für Anwendungen, bei denen eine hohe thermische Belastbarkeit der Schneide erforderlich ist.
Diamantähnliche Kohlenstoffbeschichtungen, sogenannte DLC-Beschichtungen, zeichnen sich durch günstige tribologische Eigenschaften aus. Dazu gehört die Möglichkeit, einen niedrigen Reibungskoeffizienten zu erreichen.
Bei entsprechend ausgewählten Anwendungen können sie das Anhaften des Werkstoffs an der Werkzeugoberfläche verringern.
Besonders interessant sind sie für bestimmte Bearbeitungsverfahren von Nichteisenmetallen.
Allerdings sollte man beachten, dass es keine universelle Beschichtung gibt, die für sämtliche Werkstoffe gleichermaßen geeignet ist.
Die Leistungsfähigkeit eines Werkzeugs ergibt sich aus dem Zusammenspiel von Schneidstoff, Geometrie, Beschichtung und richtig gewählten Schnittparametern.
Aus tribologischer Sicht stellt jeder Werkstoff eine etwas andere Herausforderung dar.
Aluminium ist vergleichsweise weich, besitzt eine gute Wärmeleitfähigkeit und ermöglicht häufig hohe Schnittgeschwindigkeiten.
Gleichzeitig neigen einige Aluminiumlegierungen stark dazu, am Werkzeug anzuhaften.
Dies kann zur Bildung von Aufbauschneiden, zu einer Verschlechterung der Oberflächenqualität und zu Problemen beim Spanabtransport führen.
Deshalb sind bei der Aluminiumbearbeitung scharfe Schneidkanten, eine geeignete Spanraumgeometrie und passende Schmierbedingungen besonders wichtig.
Bei gängigen Baustählen kommt es vor allem darauf an, Bearbeitungsparameter zu wählen, die einen effizienten Materialabtrag ermöglichen, ohne das Werkzeug übermäßig zu belasten.
Abhängig von der Stahlsorte, ihrer Härte und der jeweiligen Bearbeitungsoperation können unterschiedliche Verschleißmechanismen dominieren.
Entscheidend ist ein ausgewogenes Verhältnis zwischen Schnittgeschwindigkeit, Vorschub, Schnitttiefe und Werkzeugstandzeit.
Viele Edelstahlsorten, insbesondere austenitische Stähle, neigen zur Kaltverfestigung.
Das bedeutet, dass der Werkstoff infolge plastischer Verformung an Härte gewinnen kann.
Arbeitet das Werkzeug unter ungeeigneten Bedingungen, können nachfolgende Bearbeitungsschritte durch eine zuvor verfestigte Materialschicht erschwert werden.
Weitere Herausforderungen sind die Adhäsionsneigung und die bei vielen austenitischen Stählen vergleichsweise geringe Wärmeleitfähigkeit.
Deshalb sind Prozessstabilität, ein geeigneter Vorschub und richtig ausgewählte Werkzeuge hier von besonderer Bedeutung.
Bearbeitungsflüssigkeiten werden häufig in erster Linie als Kühlmittel betrachtet.
Tatsächlich erfüllen sie jedoch wesentlich mehr Aufgaben.
Ein richtig ausgewählter Kühlschmierstoff kann gleichzeitig:
Wichtig ist dabei nicht nur die Art des Kühlschmierstoffs, sondern auch die Art seiner Zuführung.
Erreicht der Kühlschmierstoff nicht die entscheidende Kontaktstelle, kann seine Wirksamkeit selbst bei einer großen zugeführten Menge begrenzt sein.
Die MQL-Technologie (Minimum Quantity Lubrication), im Deutschen als Minimalmengenschmierung bezeichnet, basiert auf der Zuführung sehr geringer Schmierstoffmengen, üblicherweise in Form eines Aerosols.
Ziel ist es, die Reibung bei einem wesentlich geringeren Flüssigkeitsverbrauch als bei herkömmlicher Überflutungskühlung zu reduzieren.
Allerdings handelt es sich nicht um eine universelle Lösung. Die Wirksamkeit der Minimalmengenschmierung hängt vom Werkstoff, der Bearbeitungsoperation und dem erforderlichen Kühlbedarf ab.
Bei bestimmten Bearbeitungsprozessen, insbesondere bei schwer zerspanbaren Werkstoffen, wird Kühlschmierstoff unter hohem Druck zugeführt.
Diese Lösung kann die Spankontrolle verbessern und die Wärmeabfuhr aus bestimmten Bereichen der Zerspanungszone erleichtern.
Ein besonders fortschrittlicher Entwicklungsansatz ist der Einsatz von flüssigem Stickstoff oder Kohlendioxid zur intensiven Kühlung der Bearbeitungszone.
Kryogene Technologien werden wissenschaftlich untersucht und finden bereits in ausgewählten industriellen Prozessen Anwendung, insbesondere bei der Bearbeitung anspruchsvoller Metalllegierungen.
Ihre Wirtschaftlichkeit hängt jedoch vom konkreten Anwendungsfall und den Implementierungskosten ab.
Traditionell wurde der Zustand eines Werkzeugs anhand seiner Einsatzdauer, der Anzahl gefertigter Bauteile oder durch eine direkte Kontrolle der Schneide beurteilt.
Dieses Vorgehen wird weiterhin angewendet. In der modernen Produktion werden jedoch zunehmend zusätzliche Informationen genutzt, die direkt aus dem Zerspanungsprozess stammen.
Ein verschleißendes Werkzeug kann Veränderungen verursachen, die sich mit geeigneten Sensoren erfassen lassen.
Dazu gehören:
Ein einzelnes Signal ermöglicht nicht immer eine eindeutige Beurteilung des Schneidenzustands. Ein steigender Leistungsbedarf kann beispielsweise sowohl durch Werkzeugverschleiß als auch durch veränderte Bearbeitungsbedingungen verursacht werden.
Deshalb gewinnt die gleichzeitige Analyse mehrerer Prozessparameter zunehmend an Bedeutung.
Systeme auf Basis maschinellen Lernens können Daten aus aufeinanderfolgenden Produktionszyklen analysieren und Zusammenhänge erkennen, die bei einer gewöhnlichen Prozessbeobachtung nur schwer festzustellen sind.
Auf dieser Grundlage lassen sich Modelle entwickeln, die den Verschleißgrad eines Werkzeugs oder die Wahrscheinlichkeit bestimmter Probleme abschätzen.
Solche Lösungen entsprechen dem Konzept der Predictive Maintenance, also einer vorausschauenden Instandhaltung, bei der mögliche Ausfälle und Wartungsbedarfe frühzeitig erkannt werden sollen.
In der CNC-Bearbeitung kann ein vergleichbarer Ansatz auch zur Planung von Werkzeugwechseln eingesetzt werden.
Anstatt eine Schneide zu früh auszutauschen oder ihre Beschädigung zu riskieren, können Entscheidungen anhand des tatsächlichen Prozessverlaufs getroffen werden.
Voraussetzung für die Wirksamkeit solcher Systeme sind jedoch eine ausreichende Datenqualität und die geeignete Anpassung der Modelle an die jeweiligen Produktionsbedingungen.
Die Kosten für die Fertigung eines CNC-Bauteils hängen nicht ausschließlich von der Maschinenlaufzeit ab.
Hinzu kommen Werkzeugkosten, Energiekosten, Verbrauchsmaterialien, Qualitätsprüfungen sowie mögliche Kosten durch Ausschuss.
Ein gezieltes Management tribologischer Prozesse kann sämtliche dieser Faktoren beeinflussen.
Betrachten wir ein einfaches Beispiel.
Angenommen, mit einem Werkzeug lassen sich 500 Bauteile fertigen, bevor es ausgetauscht werden muss. Durch die geeignete Auswahl der Beschichtung, der Schneidengeometrie und der Schnittparameter steigt seine Standzeit auf 750 Bauteile.
Das entspricht einer Steigerung der mit einem Werkzeug herstellbaren Stückzahl um 50 %.
Bei einer Serie von 15.000 Bauteilen würde die Anzahl der benötigten Werkzeuge von 30 auf 20 sinken, sofern alle anderen Bedingungen unverändert bleiben.
Die Vorteile können jedoch weit über die reinen Werkzeugkosten hinausgehen.
Weniger häufige Werkzeugwechsel bedeuten weniger Produktionsunterbrechungen. Ein stabilerer Prozess kann die Anzahl nachzubearbeitender Werkstücke reduzieren, während eine bessere Kontrolle der Zerspanungsbedingungen unter Umständen eine höhere Produktivität ermöglicht.
Dabei darf allerdings nicht davon ausgegangen werden, dass jede Verlängerung der Werkzeugstandzeit automatisch zu niedrigeren Gesamtproduktionskosten führt.
Eine teurere Beschichtung, eine geringere Schnittgeschwindigkeit oder ein zusätzliches Kühlsystem verursachen ebenfalls Kosten.
Deshalb sollte die Optimierung stets den gesamten Prozess berücksichtigen und sich nicht nur auf einen einzelnen Parameter konzentrieren.
Eine der interessantesten Entwicklungsrichtungen der modernen Fertigung ist die Erstellung digitaler Modelle technologischer Prozesse.
Ein sogenannter Digital Twin, also ein digitaler Zwilling, kann das Verhalten der Maschine, des Werkzeugs und des bearbeiteten Werkstoffs abbilden.
In fortschrittlicheren Lösungen berücksichtigen diese Modelle auch thermische, mechanische und tribologische Phänomene.
Dadurch wird es möglich, die Auswirkungen veränderter Bearbeitungsparameter zu analysieren, bevor diese an der realen Maschine umgesetzt werden.
Beispielsweise lässt sich untersuchen, wie sich eine Änderung der Schnittgeschwindigkeit auf die Temperatur, die auf die Schneide wirkenden Kräfte und die voraussichtliche Werkzeugstandzeit auswirkt.
Dies bedeutet allerdings nicht, dass technologische Versuche vollständig entfallen können. Computermodelle müssen validiert werden, und der tatsächliche Zerspanungsprozess bleibt äußerst komplex.
Sie können jedoch die Anzahl kostspieliger Experimente reduzieren und technologische Entscheidungen erleichtern.
Die Zukunft der Tribologie liegt auch in der Entwicklung neuer Beschichtungen und Oberflächenstrukturen.
Untersucht werden unter anderem:
Viele dieser Technologien befinden sich noch in der Forschungsphase oder werden bislang nur in spezialisierten Anwendungen eingesetzt. Sie zeigen jedoch, welches enorme Potenzial in der gezielten Kontrolle der Vorgänge an der Kontaktstelle zweier Oberflächen steckt.
In der modernen Fertigung richtet sich die Aufmerksamkeit häufig auf Parameter, die sich direkt aus technischen Unterlagen ablesen lassen: Maschinengenauigkeit, Spindeldrehzahl, Anzahl der Achsen oder Möglichkeiten der CNC-Steuerung.
Dabei wird das Endergebnis oft von Prozessen bestimmt, die sich im mikroskopischen Maßstab abspielen.
Reibung, Adhäsion, Abrieb, plastische Verformungen und Wärmeübertragung mögen zunächst weit von der alltäglichen Produktionspraxis entfernt erscheinen.
Tatsächlich beeinflussen genau diese Phänomene die Werkzeugstandzeit, die Maßstabilität der Bauteile und die Qualität der erzeugten Oberflächen.
Für ein Unternehmen, das sich auf die präzise CNC-Bearbeitung spezialisiert hat, ist deshalb nicht nur der Einsatz moderner Werkzeugmaschinen entscheidend, sondern auch die durchdachte Planung des gesamten Fertigungsprozesses.
Bei TOKAR CNC Technology gehört die Bearbeitungspräzision zu den wichtigsten Grundlagen der Unternehmenstätigkeit. Die Fertigung anspruchsvoller Bauteile erfordert eine sorgfältige Auswahl der Bearbeitungstechnologie, der Werkzeuge und der Schnittparameter sowie eine zuverlässige Qualitätskontrolle der fertigen Werkstücke.
Das Wissen über tribologische Phänomene ermöglicht ein besseres Verständnis der Zusammenhänge zwischen diesen Faktoren.
Denn bei der präzisen Metallbearbeitung können selbst mikroskopisch kleine Vorgänge eine enorme Bedeutung für das Endergebnis haben.
Genau deshalb gehört die Tribologie, obwohl sie bei der gewöhnlichen Beobachtung einer arbeitenden CNC-Maschine unsichtbar bleibt, zu den wichtigsten Wissensgebieten, die die Weiterentwicklung moderner Zerspanungstechnologien unterstützen.

TOKAR CNC Technology Mateusz Maćków
