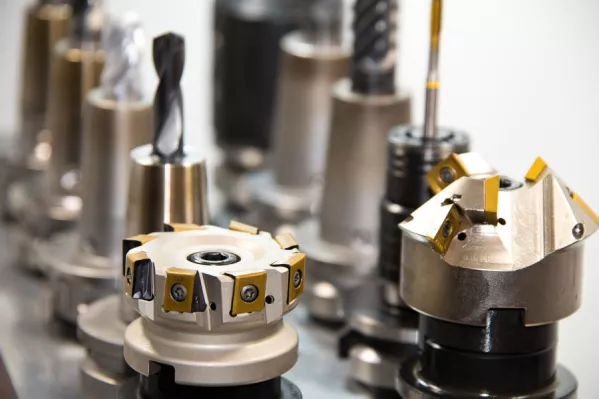
In einer modernen Produktionshalle ziehen vor allem hochentwickelte CNC-Werkzeugmaschinen die Aufmerksamkeit auf sich. Leistungsstarke Fräszentren, Drehautomaten und mehrachsige Maschinen führen komplexe Bearbeitungsvorgänge mit beeindruckender Geschwindigkeit und Genauigkeit aus. Das endgültige Ergebnis ihrer Arbeit hängt jedoch von etwas wesentlich Kleinerem ab – dem Zerspanungswerkzeug, dessen Schneidkante in direktem Kontakt mit dem zu bearbeitenden Material steht.
Genau in diesem kleinen Bereich treffen enorme Kräfte, hohe Temperaturen und Genauigkeitsanforderungen aufeinander, die teilweise im Mikrometerbereich liegen. Selbst die modernste Werkzeugmaschine kann keine ausreichende Qualität gewährleisten, wenn das eingesetzte Werkzeug falsch ausgewählt, unsachgemäß gespannt oder übermäßig verschlissen ist.
Deshalb sind Zerspanungswerkzeuge in der professionellen CNC-Bearbeitung nicht nur Verbrauchsmaterialien. Sie gehören zu den wichtigsten Bestandteilen des gesamten Fertigungsprozesses.
Bei TOKAR CNC Technology wissen wir genau, dass Präzision lange vor dem Start eines Bearbeitungsprogramms beginnt. Sie ist das Ergebnis der richtigen Auswahl von Technologien, Werkzeugen, Schnittparametern und Qualitätskontrollverfahren.
Stellen wir uns die Produktion einer Serie von tausend identischen Metallbauteilen vor. Jedes davon muss bestimmte Anforderungen hinsichtlich Durchmesser, Länge, Geometrie und Oberflächenqualität erfüllen. Die ersten Dutzend Werkstücke können sämtliche Vorgaben erfüllen, doch mit zunehmendem Werkzeugverschleiß treten allmählich kleine Abweichungen auf.
Anfangs sind diese möglicherweise kaum wahrnehmbar. Mit der Zeit verändert sich jedoch die Oberflächenrauheit, die Schnittkräfte steigen und die Abmessungen der fertigen Bauteile können sich den Toleranzgrenzen nähern.
Genau deshalb haben die Auswahl und Überwachung von Zerspanungswerkzeugen einen direkten Einfluss auf:
Interessanterweise muss das teuerste Werkzeug keineswegs die beste Lösung sein. In vielen Fällen ist die Abstimmung auf das jeweilige Material, die Art der Bearbeitung und die Einsatzbedingungen wesentlich wichtiger.
In der modernen CNC-Bearbeitung kommt eine große Vielfalt an Werkzeugen zum Einsatz, die jeweils für bestimmte Aufgaben entwickelt wurden. Sie unterscheiden sich hinsichtlich ihrer Geometrie, des verwendeten Werkstoffs, der Spanntechnik und ihrer Bearbeitungseigenschaften.
Beim Drehen führt das Werkstück eine Rotationsbewegung aus, während das Werkzeug schrittweise Material abträgt und ihm die gewünschte Form verleiht.
Obwohl das Funktionsprinzip einfach erscheint, ermöglicht das moderne CNC-Drehen die Herstellung sehr komplexer Geometrien, eine hohe Oberflächenqualität und eine hervorragende Maßwiederholgenauigkeit.
Je nach Bearbeitungsaufgabe werden unterschiedliche Drehwerkzeuge eingesetzt.
Außendrehwerkzeuge dienen zur Bearbeitung zylindrischer, konischer und stirnseitiger Flächen. Sie kommen unter anderem bei der Herstellung von Wellen, Buchsen, Bolzen und Verbindungselementen zum Einsatz.
Innendrehwerkzeuge, auch Bohrstangen genannt, ermöglichen die Bearbeitung von Bohrungen und innenliegenden Oberflächen. Besonders wichtig ist hierbei die Steifigkeit des Werkzeugs, da große Auskraglängen die Entstehung von Schwingungen begünstigen können.
Einstech- und Abstechwerkzeuge werden zur Herstellung von Nuten, Einstichen und zum Abtrennen fertiger Bauteile vom Rohmaterial verwendet.
Profildrehwerkzeuge ermöglichen die Herstellung bestimmter Konturen und Profile, wodurch sich die Anzahl der erforderlichen Bearbeitungsschritte reduzieren lässt.
In der modernen Fertigung spielen Drehwerkzeuge mit austauschbaren Wendeschneidplatten eine besonders wichtige Rolle. Anstatt das gesamte Werkzeug auszutauschen, kann eine verschlissene Schneidplatte durch eine neue ersetzt oder eine weitere Schneidkante genutzt werden, sofern die Konstruktion der Platte dies ermöglicht.
Diese Lösung verkürzt die Rüst- und Wechselzeiten, erleichtert die Aufrechterhaltung stabiler Prozesse und ermöglicht eine bessere Kontrolle der Produktionskosten.
Das CNC-Fräsen gehört zu den vielseitigsten spanenden Fertigungsverfahren. Im Gegensatz zum Drehen führt hier das Werkzeug die hauptsächliche Rotationsbewegung aus, während entsprechende Vorschubbewegungen die Formgebung der Werkstückoberflächen ermöglichen.
Die Auswahl des Fräswerkzeugs hängt vor allem von der Bearbeitungsart und der Geometrie des Bauteils ab.
Schaftfräser werden zur Herstellung von Taschen, Nuten, Konturen und dreidimensionalen Oberflächen eingesetzt. Ihre Vielfalt ermöglicht sowohl einfache Bearbeitungsschritte als auch komplexe Aufgaben mit hohen Präzisionsanforderungen.
Walzenfräser werden hauptsächlich zur Bearbeitung ebener Flächen verwendet. Ihre Konstruktion ermöglicht einen effizienten Materialabtrag.
Scheibenfräser eignen sich besonders zur Herstellung schmaler Nuten, Einschnitte und für Trennoperationen.
Kugelfräser sind besonders nützlich bei der Bearbeitung dreidimensionaler Oberflächen, Formen, Matrizen und Bauteile mit kontinuierlich veränderlichen Krümmungen.
Fasenfräser ermöglichen das Anbringen von Fasen, die Kantenbearbeitung und das Entfernen scharfer Kanten.
Dabei ist zu beachten, dass selbst zwei Fräser mit identischem Durchmesser völlig unterschiedliche Eigenschaften aufweisen können. Die Anzahl der Schneiden, der Drallwinkel, die Geometrie der Spannuten und der Werkzeugwerkstoff beeinflussen das Verhalten während der Bearbeitung.
Das Bohren gehört zu den am häufigsten durchgeführten Operationen in der mechanischen Bearbeitung. Bohrungen finden sich in nahezu allen technischen Bauteilen – von einfachen Montageelementen bis hin zu hochentwickelten Maschinenkomponenten.
Die Herstellung einer Bohrung mit einem bestimmten Durchmesser ist jedoch erst der Anfang. In vielen Anwendungen sind ihre Position, Geradheit, Oberflächenqualität und geometrische Genauigkeit ebenso wichtig.
In der CNC-Fertigung werden unter anderem folgende Werkzeuge eingesetzt:
Eine besondere Herausforderung stellt die Herstellung tiefer Bohrungen mit kleinem Durchmesser dar. In solchen Fällen kann eine unzureichende Spanabfuhr zum Verklemmen oder Brechen des Werkzeugs führen.
Deshalb sind die Kühlmethode, die Bohrergeometrie und die Bohrstrategie ebenso wichtig wie der Bohrerdurchmesser.
Gewindeverbindungen werden im Maschinenbau, in der Automobilindustrie, in der Automatisierungstechnik und in vielen weiteren Industriezweigen eingesetzt.
Ihre Zuverlässigkeit hängt unter anderem von der Genauigkeit der Gewindeherstellung ab.
In der CNC-Bearbeitung kommen Maschinengewindebohrer zum Einsatz, die für unterschiedliche Werkstoffe und Bohrungsarten ausgelegt sind. Für Durchgangsbohrungen eignet sich eine andere Geometrie als für Sacklöcher, bei denen eine zuverlässige Spanabfuhr besonders wichtig ist.
Eine Alternative zum klassischen Gewindeschneiden ist das Gewindeformen, bei dem der Werkstoff plastisch verformt und nicht in Form von Spänen abgetragen wird.
Dieses Verfahren eignet sich für entsprechend verformbare Werkstoffe und erfordert eine geeignete Vorbereitung der Bohrung.
In bestimmten Fällen werden Gewinde auch durch Gewindefräsen hergestellt, was eine hohe technologische Flexibilität bietet.
Nicht jede geforderte Genauigkeit lässt sich durch einen einzigen Bohrvorgang erreichen.
Wenn eine Bohrung besonders hohe Anforderungen an Maßgenauigkeit und Oberflächenqualität erfüllen muss, kommen zusätzliche Feinbearbeitungsverfahren zum Einsatz.
Reibahlen ermöglichen eine Verbesserung der Durchmessergenauigkeit und der Oberflächenqualität einer zuvor hergestellten Bohrung.
Ausdrehwerkzeuge dienen zur präzisen Bearbeitung innerer Oberflächen sowie zur Korrektur von Abmessungen und Bohrungsgeometrien.
Honwerkzeuge werden in spezialisierten Feinbearbeitungsprozessen eingesetzt, unter anderem bei der Herstellung von Zylindern und hydraulischen Komponenten.
Jedes dieser Verfahren bietet unterschiedliche technologische Möglichkeiten. Die Auswahl hängt von der geforderten Toleranz, der Bauteilgeometrie und dem späteren Verwendungszweck ab.
Einer der faszinierendsten Aspekte der modernen CNC-Bearbeitung ist die Entwicklung innovativer Schneidstoffe.
Ein Werkzeug muss hart genug sein, um Material abzutragen, und gleichzeitig mechanischen Belastungen, hohen Temperaturen und Verschleiß standhalten.
Die Kombination dieser Eigenschaften ist nicht einfach. Sehr harte Werkstoffe sind häufig spröde, während Materialien mit höherer Schlagzähigkeit bei intensiver Zerspanung schneller verschleißen können.
Deshalb gibt es keinen universellen Schneidstoff, der für sämtliche Anwendungen gleichermaßen geeignet ist.
Schnellarbeitsstahl, kurz HSS, gehört zu den bekanntesten Werkstoffen für die Herstellung von Zerspanungswerkzeugen.
Zu seinen Vorteilen zählen eine vergleichsweise gute Zähigkeit, die Widerstandsfähigkeit gegenüber dynamischen Belastungen und die Möglichkeit, Werkzeuge mit komplexer Geometrie herzustellen.
Obwohl moderne Hartmetalle wesentlich höhere Schnittgeschwindigkeiten ermöglichen, wird HSS weiterhin bei der Herstellung von Bohrern, Gewindebohrern und bestimmten Fräsern eingesetzt.
Dies ist ein gutes Beispiel für eine Technologie, die trotz ihres langen Bestehens weiterhin ihre Berechtigung hat.
Hartmetalle gehören zu den wichtigsten Schneidstoffen in der industriellen Fertigung.
Sie bestehen meist aus harten Wolframkarbidkörnern, die durch ein metallisches Bindemittel, üblicherweise auf Kobaltbasis, miteinander verbunden sind.
Ihr größter Vorteil liegt in der Kombination aus hoher Härte, Verschleißfestigkeit und Beständigkeit gegenüber hohen thermischen Belastungen.
Dadurch ermöglichen Hartmetallwerkzeuge hohe Schnittparameter und entsprechend kürzere Bearbeitungszeiten.
In der Praxis werden sie sowohl als Vollhartmetallfräser und -bohrer als auch in Form austauschbarer Wendeschneidplatten eingesetzt.
Entscheidend ist jedoch die richtige Auswahl der Hartmetallsorte für die jeweilige Anwendung. Ein Werkzeug, das für die schnelle Feinbearbeitung von Aluminium entwickelt wurde, muss sich nicht unbedingt für die intensive Bearbeitung von Edelstahl eignen.
Schneidkeramik zeichnet sich durch hohe Härte und Temperaturbeständigkeit aus.
Sie wird unter anderem bei der Bearbeitung bestimmter Gusseisenwerkstoffe, gehärteter Stähle und hitzebeständiger Legierungen eingesetzt.
Unter geeigneten Bedingungen ermöglicht sie sehr hohe Schnittgeschwindigkeiten.
Eine Einschränkung stellt jedoch ihre größere Sprödigkeit im Vergleich zu vielen Hartmetallsorten dar. Deshalb erfordern keramische Schneidwerkzeuge eine ausreichende Prozessstabilität und sorgfältig abgestimmte Bearbeitungsparameter.
Für besonders anspruchsvolle Anwendungen kommen superharte Schneidstoffe zum Einsatz.
CBN, also kubisches Bornitrid, wird vor allem bei der Bearbeitung harter eisenhaltiger Werkstoffe eingesetzt, darunter gehärtete Stähle.
PCD, also polykristalliner Diamant, eignet sich besonders für die Bearbeitung von Aluminium, Nichteisenmetalllegierungen und stark abrasiven Werkstoffen.
Diamant zeichnet sich durch außergewöhnliche Härte aus, ist jedoch keine universelle Lösung. Bei der Bearbeitung von Stahl können bei hohen Temperaturen ungünstige chemische Reaktionen auftreten, die den Werkzeugverschleiß beschleunigen.
Deshalb wird bei harten Stählen häufiger CBN als Diamant eingesetzt.
Moderne Zerspanungswerkzeuge verdanken ihre Eigenschaften häufig nicht nur dem Grundwerkstoff, sondern auch einer dünnen Beschichtung auf ihrer Oberfläche.
Werkzeugbeschichtungen sind in der Regel nur wenige Mikrometer dick und können dennoch die Verschleißfestigkeit deutlich erhöhen und das Verhalten des Werkzeugs während der Zerspanung verbessern.
Ihre Aufgabe kann darin bestehen, die Reibung zu reduzieren, die Hochtemperaturbeständigkeit zu erhöhen oder die Anhaftung des bearbeiteten Werkstoffs zu verringern.
Titannitrid, bekannt als TiN, gehört zu den bekanntesten Werkzeugbeschichtungen.
Seine charakteristische goldene Farbe erleichtert die Identifizierung, entscheidend sind jedoch die funktionalen Eigenschaften.
Die Beschichtung erhöht die Verschleißfestigkeit der Oberfläche und kann unter bestimmten Bearbeitungsbedingungen die Reibung reduzieren.
Beschichtungen auf Basis von Titanaluminiumnitrid werden bei Werkzeugen eingesetzt, die hohen thermischen Belastungen ausgesetzt sind.
Während der Zerspanung kann sich eine schützende Aluminiumoxidschicht bilden, die dazu beiträgt, die weitere Einwirkung hoher Temperaturen zu begrenzen.
Deshalb werden TiAlN-Beschichtungen unter anderem bei der produktiven Stahlbearbeitung verwendet.
DLC-Beschichtungen, also Diamond-Like Carbon, zeichnen sich durch einen niedrigen Reibungskoeffizienten und günstige Antihafteigenschaften aus.
Sie können sich bei der Bearbeitung ausgewählter Nichteisenmetalle und Kunststoffe bewähren.
Dabei ist zwischen DLC-Beschichtungen und echten Diamantbeschichtungen zu unterscheiden, da diese unterschiedliche Strukturen und Eigenschaften aufweisen.
Moderne Beschichtungen können aus zahlreichen sehr dünnen Schichten mit unterschiedlichen Eigenschaften bestehen.
Ihr Ziel ist es, hohe Härte, Verschleißfestigkeit, thermische Stabilität und eine geeignete Haftung am Grundwerkstoff miteinander zu verbinden.
Dies zeigt, wie fortschrittliche Werkstofftechnik die Leistungsfähigkeit alltäglicher Produktionsprozesse beeinflusst.
Zwei Werkzeuge aus demselben Material mit identischer Beschichtung können sich während der Bearbeitung völlig unterschiedlich verhalten.
Der Grund dafür liegt in der Geometrie der Schneidkante.
Spanwinkel, Freiwinkel, Eckenradius und die Art der Spanformung beeinflussen die Schnittkräfte, die Temperatur und die Oberflächenqualität.
Beispielsweise:
Besonders interessant ist, dass bereits eine Veränderung der Schneidplattengeometrie die Prozessstabilität verbessern kann, ohne dass die Werkzeugmaschine ausgetauscht oder der Werkstückwerkstoff verändert werden muss.
Genau solche technologischen Entscheidungen bestimmen häufig die Effizienz der gesamten Produktion.
Einer der häufigsten Fehler bei der spanenden Bearbeitung besteht darin, alle Metalle auf ähnliche Weise zu behandeln.
Dabei unterscheiden sich Aluminium, Baustahl, Edelstahl und Titan erheblich in ihren Eigenschaften.
Aluminium lässt sich vergleichsweise gut bearbeiten, seine Duktilität kann jedoch dazu führen, dass Material an der Schneidkante anhaftet.
Dieses Phänomen führt zur Bildung einer Aufbauschneide, die die Oberflächenqualität verschlechtert und die Prozessstabilität beeinträchtigen kann.
Deshalb werden bei der Aluminiumbearbeitung häufig besonders scharfe Schneidkanten, polierte Spanflächen und Geometrien eingesetzt, die eine effiziente Spanabfuhr ermöglichen.
Unter geeigneten Bedingungen lassen sich hohe Schnittgeschwindigkeiten erreichen.
Nichtrostende Stähle, insbesondere austenitische Sorten, können aufgrund ihrer vergleichsweise geringen Wärmeleitfähigkeit und ihrer Neigung zur Kaltverfestigung schwierig zu bearbeiten sein.
Dadurch kann sich ein großer Teil der Wärme in unmittelbarer Nähe der Schneidkante konzentrieren.
Unter solchen Bedingungen sind geeignete Schneidplatten, eine stabile Werkstückspannung und eine wirksame Kühlung besonders wichtig.
Ein zu geringer Vorschub oder ungeeignete Schnittparameter können den Bearbeitungsprozess zusätzlich beeinträchtigen.
Titan wird unter anderem in der Luftfahrt- und Medizintechnik aufgrund seines günstigen Verhältnisses von Festigkeit zu Gewicht und seiner Korrosionsbeständigkeit geschätzt.
Gleichzeitig kann seine Bearbeitung anspruchsvoll sein.
Die geringe Wärmeleitfähigkeit führt zu einer Konzentration hoher Temperaturen in der Schnittzone, während die Werkstoffeigenschaften eine intensive Belastung der Schneidkante begünstigen.
Deshalb erfordert die Titanbearbeitung sorgfältig ausgewählte Werkzeuge, Schnittparameter und Strategien zur Wärmeabfuhr.
Bei Werkstoffen mit hoher Härte können herkömmliche Werkzeuge sehr schnell verschleißen.
In solchen Anwendungen kommen geeignete Hartmetallsorten, Schneidkeramik oder CBN zum Einsatz.
Die Auswahl der Technologie hängt von der Werkstoffhärte, der Bauteilgeometrie und der geforderten Oberflächenqualität ab.
Selbst das beste Werkzeug liefert keine guten Ergebnisse, wenn es mit ungeeigneten Parametern eingesetzt wird.
In der CNC-Bearbeitung sind drei Größen besonders wichtig.
Die Schnittgeschwindigkeit beschreibt die relative Geschwindigkeit der Schneidkante gegenüber dem Werkstoff in Schnittrichtung.
Eine Erhöhung kann die Bearbeitungszeit verkürzen, führt jedoch häufig auch zu steigenden Temperaturen und beschleunigtem Werkzeugverschleiß.
Auch eine zu niedrige Schnittgeschwindigkeit ist nicht immer vorteilhaft. Bei bestimmten Werkstoffen kann sie die Bildung von Aufbauschneiden begünstigen oder die Schnittbedingungen verschlechtern.
Der Vorschub beschreibt die relative Bewegung des Werkzeugs gegenüber dem Werkstück pro definierter Bewegungs- oder Zeiteinheit.
Er beeinflusst unmittelbar die Spanungsdicke, die Schnittkräfte und die Oberflächenqualität.
Ein zu hoher Vorschub kann das Werkzeug überlasten, während ein zu geringer Vorschub ungünstige Reibungsverhältnisse und einen beschleunigten Schneidenverschleiß verursachen kann.
Die Schnitttiefe beeinflusst die Menge des abgetragenen Materials und die Belastung des gesamten Bearbeitungssystems.
Bei der Schruppbearbeitung steht üblicherweise ein effizienter Materialabtrag im Vordergrund, während bei der Schlichtbearbeitung Genauigkeit und Oberflächenqualität Priorität haben.
Die richtige Kombination dieser Parameter erfordert die Berücksichtigung nicht nur des Werkzeugs, sondern auch der Maschinensteifigkeit, der Werkstückspannung und der Eigenschaften des bearbeiteten Materials.
Eines der interessantesten Phänomene in der CNC-Bearbeitung sind selbsterregte Schwingungen, die häufig als Chatter oder Ratterschwingungen bezeichnet werden.
Sie können entstehen, wenn das Zusammenspiel von Werkzeug, Werkstück und Maschine zu einem instabilen Zerspanungsprozess führt.
Die Folgen können erheblich sein.
Auf der Werkstückoberfläche können charakteristische wellenförmige Spuren entstehen, das Werkzeug kann schneller verschleißen und im Extremfall beschädigt werden.
Interessanterweise besteht die Lösung nicht immer darin, die Drehzahl zu reduzieren.
Manchmal kann eine Erhöhung der Drehzahl, der Einsatz einer anderen Werkzeuggeometrie oder die Verkürzung der Werkzeugauskragung dazu beitragen, einen stabileren Arbeitsbereich zu erreichen.
Dies verdeutlicht, warum professionelle CNC-Bearbeitung Kenntnisse erfordert, die weit über die reine Maschinenbedienung hinausgehen.
Jedes Zerspanungswerkzeug hat eine begrenzte Standzeit.
Während des Einsatzes verliert seine Schneidkante allmählich ihre ursprünglichen Eigenschaften. Dieser Prozess kann je nach Werkstoff, Schnittparametern und Bearbeitungsbedingungen unterschiedlich verlaufen.
Zu den häufigsten Verschleißformen gehören:
Entscheidend ist es, den Zeitpunkt zu erkennen, an dem der weitere Einsatz des Werkzeugs nicht mehr wirtschaftlich ist oder die Produktqualität gefährdet.
Ein zu früher Werkzeugwechsel erhöht die Werkzeugkosten. Ein zu später Wechsel kann Ausschuss, Stillstandszeiten und Schäden verursachen.
Deshalb basiert die professionelle Fertigung auf der Überwachung der Werkzeugstandzeiten, der Analyse der Bauteilqualität und einer geeigneten Planung der Werkzeugwechsel.
Auf den ersten Blick erscheint dies widersprüchlich.
Wenn ein Werkzeug mehr kostet als ein anderes, müsste sein Einsatz eigentlich die Produktionskosten erhöhen. In der Praxis ist das jedoch nicht immer der Fall.
Stellen wir uns zwei unterschiedliche Verfahren zur Herstellung desselben Bauteils vor.
Beim ersten Verfahren wird ein günstigeres Werkzeug eingesetzt, das häufig gewechselt werden muss und nur moderate Schnittparameter ermöglicht.
Beim zweiten Verfahren kommt ein teureres Werkzeug zum Einsatz, dessen höhere Standzeit und Leistungsfähigkeit jedoch kürzere Bearbeitungszeiten und weniger Stillstände ermöglichen.
In der Serienproduktion können bereits einige eingesparte Sekunden pro Bauteil einen erheblichen Unterschied machen.
Deshalb sollte bei der Werkzeugauswahl nicht nur der Anschaffungspreis betrachtet werden, sondern auch die gesamten Herstellungskosten pro Bauteil.
Dazu gehören Maschinenlaufzeiten, Werkzeugverbrauch, Bedienkosten, Qualitätskontrolle und mögliche Materialverluste.
Die moderne CNC-Technologie bietet enorme Möglichkeiten. Ihre Leistungsfähigkeit hängt jedoch vom Zusammenspiel zahlreicher Komponenten ab.
Das Zerspanungswerkzeug muss auf die Maschine, den bearbeiteten Werkstoff und das Bearbeitungsprogramm abgestimmt sein.
Ebenso wichtig sind geeignete Werkzeugaufnahmen, die Steifigkeit der Spannung, das Kühlsystem und die Spanabfuhr.
CAM-Systeme ermöglichen die Entwicklung von Bearbeitungsstrategien, die Analyse von Werkzeugbahnen und die Reduzierung des Kollisionsrisikos.
Entsprechend ausgestattete Prozessüberwachungssysteme können wiederum Informationen über Spindelbelastung, Schwingungen oder andere Signale nutzen, um Unregelmäßigkeiten zu erkennen.
Zunehmend an Bedeutung gewinnen auch Lösungen, mit denen sich der Werkzeugverschleiß anhand von Produktionsdaten vorhersagen lässt.
Dies bedeutet jedoch nicht, dass die Technologie die Erfahrung des Menschen vollständig ersetzt.
Es sind weiterhin die Fertigungstechnologen und Maschinenbediener, die entscheidende Entscheidungen hinsichtlich der Werkzeugauswahl, der Bearbeitungsparameter und des Umgangs mit sich verändernden Prozessbedingungen treffen.
Die Herstellung eines einzelnen hochpräzisen Bauteils kann bereits eine große Leistung sein. In der industriellen Fertigung ist es jedoch ebenso wichtig, beim hundertsten, tausendsten oder zehntausendsten Werkstück ein vergleichbares Ergebnis zu erzielen.
Genau hier zeigt sich die Bedeutung eines sorgfältig entwickelten Fertigungsprozesses.
Das Werkzeug muss stabil arbeiten, sein Verschleiß sollte überwacht werden und die Bearbeitungsparameter müssen auf die Produktionsanforderungen abgestimmt sein.
Auch die Maßkontrolle spielt eine entscheidende Rolle.
Selbst geringe Veränderungen der Schneidengeometrie können die endgültigen Abmessungen eines Bauteils beeinflussen. Deshalb helfen Messungen zu geeigneten Zeitpunkten im Fertigungsprozess dabei, Abweichungen frühzeitig zu erkennen, bevor eine größere Anzahl fehlerhafter Werkstücke entsteht.
Bei TOKAR CNC Technology legen wir großen Wert auf Qualität und Wiederholgenauigkeit der Bearbeitung. Wir nutzen moderne Messtechnologien, darunter das System KEYENCE IM, das eine präzise Maßkontrolle der hergestellten Komponenten unterstützt.
Die Kombination geeigneter Werkzeuge, moderner CNC-Technologie und zuverlässiger Qualitätskontrolle ermöglicht es, die geforderten Produktionsparameter dauerhaft und effizient einzuhalten.
Bei TOKAR CNC Technology wissen wir, dass professionelle Zerspanung weit mehr bedeutet als den Einsatz moderner Maschinen.
Entscheidend ist vor allem die Fähigkeit, technologisches Fachwissen, Erfahrung und sorgfältig ausgewählte Fertigungslösungen miteinander zu verbinden.
Wir sind auf die präzise CNC-Bearbeitung spezialisiert, insbesondere auf das Drehen und Fräsen von Metallbauteilen. Dabei setzen wir hochentwickelte Werkzeugmaschinen ein, darunter Maschinen von MAZAK sowie STAR-Drehautomaten, mit denen wir anspruchsvolle Fertigungsaufgaben realisieren können.
Jedes Projekt erfordert eine individuelle Herangehensweise. Für die Herstellung einer kleinen Serie komplexer Komponenten eignen sich andere Lösungen als für die Großserienfertigung von Bauteilen mit wiederkehrender Geometrie.
Deshalb analysieren wir nicht nur die technische Dokumentation, sondern auch die Möglichkeiten zur Prozessoptimierung.
Wir achten auf die richtige Werkzeugauswahl, die Vermeidung unnötiger Bearbeitungsschritte, die Prozessstabilität und eine wirksame Qualitätskontrolle.
Unser Ziel ist es, Bauteile zu liefern, die die technischen Anforderungen unserer Kunden erfüllen und gleichzeitig eine hohe Wiederholgenauigkeit und Produktionseffizienz gewährleisten.
Die Weiterentwicklung der CNC-Technologie besteht nicht ausschließlich darin, schnellere und leistungsfähigere Werkzeugmaschinen zu bauen.
Ebenso wichtige Fortschritte finden bei den Werkzeugen selbst statt.
Neue Hartmetallsorten, verbesserte Beschichtungen, spezialisierte Schneidengeometrien und immer präzisere Methoden der Prozessüberwachung erweitern kontinuierlich die Möglichkeiten der spanenden Bearbeitung.
Was früher zahlreiche Bearbeitungsschritte erforderte, lässt sich heute in bestimmten Anwendungen schneller und mit weniger Umrüstvorgängen realisieren.
Gleichzeitig steigen die Anforderungen an Maßgenauigkeit, Oberflächenqualität und eine effiziente Materialnutzung.
Deshalb bleiben Zerspanungswerkzeuge einer der wichtigsten Entwicklungsbereiche der modernen CNC-Technologie.
Obwohl sie häufig nur wenige Millimeter oder Zentimeter groß sind, bestimmen ihre Eigenschaften maßgeblich die Qualität von Bauteilen, die später in komplexen Maschinen, Anlagen und technischen Systemen eingesetzt werden.
Bei TOKAR CNC Technology verbinden wir die Möglichkeiten moderner Werkzeugmaschinen mit umfassendem Wissen über Zerspanungsprozesse, um unseren Kunden präzise, maßhaltige und sorgfältig gefertigte Komponenten zu liefern.
Benötigen Sie professionelles CNC-Drehen oder CNC-Fräsen? Kontaktieren Sie TOKAR CNC Technology. Wir analysieren die Anforderungen Ihres Projekts und unterstützen Sie bei der Auswahl der passenden technologischen Lösung.
TOKAR CNC Technology – Präzision in jedem Detail.

TOKAR CNC Technology Mateusz Maćków
