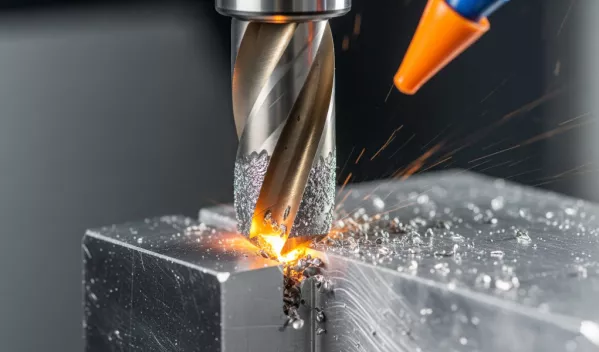
Wyobraźmy sobie ostrze narzędzia skrawającego, które z ogromną prędkością zagłębia się w metal. W ciągu ułamka sekundy powstają wysokie naciski, intensywne tarcie i temperatura, która w określonych warunkach może przekraczać nawet 1000°C. Materiał ulega odkształceniu, powstaje wiór, a narzędzie musi zachować swoją geometrię i właściwości przez kolejne cykle obróbki.
Z zewnątrz widzimy jedynie pracującą maszynę CNC i stopniowo nabierający kształtu detal. Tymczasem w miejscu styku ostrza z materiałem zachodzą niezwykle złożone procesy fizyczne i chemiczne.
Ich badaniem zajmuje się tribologia – nauka o tarciu, zużyciu i smarowaniu współpracujących powierzchni.
Choć nazwa może brzmieć jak pojęcie z podręcznika akademickiego, jej znaczenie dla współczesnego przemysłu jest bardzo praktyczne. To właśnie zjawiska tribologiczne w dużej mierze decydują o tym, jak długo narzędzie zachowa swoje właściwości, jak gładka będzie powierzchnia gotowego elementu oraz czy produkcja tysiąca detali przebiegnie równie stabilnie jak wykonanie pierwszego.
W nowoczesnej obróbce CNC zrozumienie tych procesów jest jednym z fundamentów osiągania wysokiej jakości i powtarzalności.
Podczas toczenia lub frezowania narzędzie nie przecina metalu w taki sposób, w jaki nóż przecina miękki materiał. Proces jest znacznie bardziej skomplikowany.
Ostrze wywiera na obrabiany materiał bardzo duży nacisk, powodując jego intensywne odkształcenie plastyczne. Gdy naprężenia osiągną odpowiedni poziom, warstwa materiału zostaje oddzielona w postaci wióra.
Wszystko odbywa się w niewielkiej przestrzeni, często mierzonej ułamkami milimetra, ale zjawiska zachodzące w tej strefie mają ogromny wpływ na cały proces technologiczny.
Możemy wyróżnić trzy szczególnie istotne obszary:
Warto zauważyć, że nie całe ciepło powstające podczas skrawania jest rezultatem tarcia. Znaczna jego część pochodzi z odkształcenia plastycznego materiału.
Oba zjawiska są jednak ze sobą ściśle powiązane.
Im lepiej kontrolujemy warunki kontaktu narzędzia z materiałem, tym większą mamy kontrolę nad przebiegiem obróbki.
Tarcie kojarzy się przede wszystkim ze stratami energii i zużywaniem elementów. W obróbce skrawaniem jego rola jest jednak bardziej złożona.
Nie da się całkowicie wyeliminować tarcia z procesu, ponieważ kontakt narzędzia z obrabianym materiałem jest jego nieodłączną częścią. Można natomiast wpływać na intensywność tego zjawiska oraz ograniczać jego niekorzystne skutki.
Jednym z ciekawszych zjawisk jest adhezja, czyli miejscowe przyleganie materiałów do siebie.
Podczas obróbki aluminium, stali nierdzewnej czy innych materiałów wykazujących skłonność do adhezji niewielkie fragmenty metalu mogą przywierać do powierzchni ostrza.
Z czasem powstaje tak zwany narost na ostrzu.
Na pierwszy rzut oka mogłoby się wydawać, że dodatkowa warstwa materiału chroni narzędzie. W rzeczywistości narost może zmieniać jego efektywną geometrię, zakłócać proces skrawania i pogarszać jakość powierzchni.
Co więcej, narost nie jest trwały. Jego fragmenty mogą okresowo odrywać się od ostrza, pozostawiając ślady na obrabianym detalu lub uszkadzając krawędź skrawającą.
Dlatego podczas obróbki materiałów podatnych na adhezję tak istotne są odpowiednia geometria narzędzia, prędkość skrawania oraz właściwe warunki smarowania.
Niektóre materiały zawierają bardzo twarde składniki strukturalne, które podczas skrawania działają na narzędzie niczym drobne ziarna ścierne.
Powodują stopniowe usuwanie materiału z powierzchni ostrza.
Proces ten może być niemal niezauważalny podczas pojedynczego przejścia narzędzia. Jednak po wykonaniu setek lub tysięcy detali jego skutki stają się wyraźne.
Krawędź skrawająca traci pierwotną geometrię, wzrastają siły skrawania, a uzyskanie wymaganej dokładności staje się coraz trudniejsze.
W wysokich temperaturach zachodzą również procesy, których nie można wyjaśnić wyłącznie mechanicznym ścieraniem.
Materiał narzędzia i obrabianego przedmiotu mogą wzajemnie oddziaływać chemicznie, a w określonych warunkach dochodzi także do dyfuzji pierwiastków.
Zmiany składu i właściwości warstwy powierzchniowej narzędzia mogą przyspieszać jego zużycie.
Właśnie dlatego materiał ostrza powinien być dobierany nie tylko pod względem twardości, lecz także odporności chemicznej i stabilności w wysokiej temperaturze.
Podczas intensywnej obróbki metali znaczna część energii mechanicznej zamienia się w ciepło.
W zależności od obrabianego materiału, prędkości skrawania, geometrii narzędzia i warunków chłodzenia temperatura w strefie kontaktu może osiągać kilkaset stopni Celsjusza, a przy szczególnie wymagających procesach nawet przekraczać 1000°C.
Tak wysoka temperatura wpływa na wiele aspektów obróbki.
Po pierwsze, może zmieniać właściwości mechaniczne materiału. Wzrost temperatury często powoduje zmniejszenie oporu plastycznego obrabianego metalu, co w pewnych warunkach ułatwia formowanie wióra.
Po drugie, oddziałuje na samo narzędzie. Nadmierne nagrzewanie może przyspieszać jego zużycie, zwłaszcza gdy materiał ostrza traci część swojej odporności na wysoką temperaturę.
Po trzecie, wpływa na dokładność wymiarową.
Metal rozszerza się pod wpływem ciepła. Nawet niewielka zmiana temperatury może powodować zmianę wymiarów przedmiotu, co jest szczególnie istotne przy produkcji detali o bardzo wąskich tolerancjach.
Intuicyjnie można założyć, że im chłodniej w strefie skrawania, tym lepiej.
Nie zawsze jest to prawda.
Niektóre nowoczesne materiały narzędziowe i powłoki zostały zaprojektowane do pracy w podwyższonych temperaturach. W określonych zastosowaniach obróbka na sucho może być rozwiązaniem korzystnym technologicznie.
Z kolei nieprawidłowe lub przerywane chłodzenie niektórych narzędzi może powodować gwałtowne zmiany temperatury i zwiększać ryzyko powstawania pęknięć termicznych.
Dlatego skuteczne zarządzanie temperaturą nie polega wyłącznie na intensywnym chłodzeniu, lecz na utrzymywaniu warunków odpowiednich dla konkretnego procesu.
W precyzyjnej obróbce CNC liczy się nie tylko to, czy gotowy element ma odpowiednią średnicę, długość lub kształt.
Równie ważna jest jakość jego powierzchni.
Dwa detale mogą mieć identyczne wymiary nominalne, a jednocześnie znacząco różnić się pod względem chropowatości, stanu warstwy wierzchniej czy odporności na zużycie podczas eksploatacji.
Zjawiska tribologiczne mają na te właściwości istotny wpływ.
Podczas toczenia narzędzie pozostawia na powierzchni materiału charakterystyczną strukturę wynikającą między innymi z posuwu i geometrii ostrza.
Teoretycznie można przewidzieć część cech tej struktury na podstawie parametrów technologicznych.
Rzeczywista powierzchnia jest jednak wynikiem znacznie większej liczby czynników.
Wpływają na nią między innymi:
Jeżeli ostrze zaczyna się zużywać, może zmieniać się nie tylko geometria skrawania, lecz także sposób oddziaływania narzędzia na świeżo obrobioną powierzchnię.
W efekcie nawet przy niezmienionym programie CNC kolejne detale mogą wykazywać różnice jakościowe.
To jeden z powodów, dla których powtarzalność produkcji nie zależy wyłącznie od dokładności pozycjonowania maszyny.
Do oceny chropowatości powierzchni wykorzystuje się między innymi parametry Ra i Rz.
Ra opisuje średnią arytmetyczną wartość bezwzględnych odchyleń profilu od linii średniej na odcinku oceny.
Rz określa wysokość profilu na podstawie najwyższego wzniesienia i najgłębszego wgłębienia w przyjętym zakresie pomiarowym, zgodnie z zastosowaną normą.
Parametry te pozwalają ocenić stan powierzchni, ale nie opisują wszystkich jej właściwości.
W przypadku elementów współpracujących mechanicznie znaczenie może mieć również kierunkowość śladów obróbki, zdolność powierzchni do zatrzymywania środka smarnego czy obecność lokalnych uszkodzeń.
Dlatego wymagania dotyczące jakości powierzchni powinny zawsze wynikać z funkcji, jaką gotowy detal będzie pełnił.
Jednym z największych wyzwań produkcji seryjnej jest utrzymanie stabilnej jakości przez cały okres pracy narzędzia.
Nowa płytka skrawająca ma określoną geometrię i właściwości powierzchniowe. W miarę pracy stopniowo się zużywa.
Początkowo zmiany mogą być bardzo niewielkie. Z czasem jednak zaczynają wpływać na siły skrawania, temperaturę i jakość obrabianych powierzchni.
W praktyce spotykamy kilka charakterystycznych form zużycia.
Powstaje w wyniku kontaktu narzędzia z obrabianą powierzchnią. Jest jednym z podstawowych wskaźników oceny stanu ostrza.
Stopniowe powiększanie się pasma zużycia może prowadzić do wzrostu sił skrawania i pogorszenia jakości detalu.
Pojawia się na powierzchni natarcia narzędzia, po której przemieszcza się wiór.
W jego powstawaniu mogą uczestniczyć procesy ścierania, adhezji i dyfuzji, zależnie od warunków obróbki.
Nadmierne zużycie kraterowe osłabia krawędź skrawającą i może zwiększać ryzyko jej uszkodzenia.
Nie każde zużycie przebiega stopniowo.
Przy niestabilnych warunkach obróbki, drganiach, przeciążeniach lub niekorzystnych zmianach temperatury może dochodzić do miejscowego wykruszania ostrza.
Takie uszkodzenia bywają szczególnie problematyczne, ponieważ mogą pojawić się nagle i prowadzić do wykonania wadliwego detalu.
Jednym z najważniejszych osiągnięć współczesnej technologii skrawania jest rozwój zaawansowanych powłok ochronnych.
Warstwa o grubości zaledwie kilku mikrometrów może istotnie zmienić sposób, w jaki narzędzie współpracuje z obrabianym materiałem.
Powłoki nakładane metodami PVD lub CVD pozwalają poprawiać między innymi odporność na ścieranie, stabilność termiczną i właściwości powierzchniowe ostrza.
Azotek tytanu, rozpoznawalny dzięki charakterystycznej złotej barwie, należy do najbardziej znanych materiałów powłokowych.
Zwiększa twardość powierzchni narzędzia i może poprawiać jego odporność na zużycie.
Powłoki zawierające tytan, aluminium i azot są wykorzystywane w wielu wymagających procesach skrawania.
Ich ważną zaletą jest odporność na wysoką temperaturę oraz możliwość tworzenia ochronnej warstwy tlenków aluminium w odpowiednich warunkach pracy.
Sprawdzają się między innymi w zastosowaniach wymagających dużej odporności termicznej ostrza.
Powłoki diamentopodobne DLC charakteryzują się korzystnymi właściwościami tribologicznymi, w tym możliwością uzyskania niskiego współczynnika tarcia.
W odpowiednio dobranych zastosowaniach mogą ograniczać przywieranie materiału do powierzchni narzędzia.
Są szczególnie interesujące w wybranych procesach obróbki metali nieżelaznych.
Warto jednak pamiętać, że nie istnieje jedna uniwersalna powłoka odpowiednia do wszystkich materiałów.
Skuteczność narzędzia wynika z połączenia jego materiału, geometrii, powłoki i właściwie dobranych parametrów skrawania.
Z punktu widzenia tribologii każdy materiał stanowi nieco inne wyzwanie.
Aluminium jest stosunkowo miękkie, dobrze przewodzi ciepło i często pozwala na stosowanie wysokich prędkości skrawania.
Jednocześnie niektóre jego stopy wykazują dużą skłonność do przywierania do narzędzia.
Może to prowadzić do powstawania narostu, pogorszenia jakości powierzchni i utrudnionego odprowadzania wiórów.
Dlatego w obróbce aluminium szczególnie ważne są ostre krawędzie skrawające, odpowiednia geometria rowków wiórowych i właściwe warunki smarowania.
W przypadku popularnych stali konstrukcyjnych duże znaczenie ma dobór parametrów zapewniających efektywne usuwanie materiału bez nadmiernego obciążania narzędzia.
W zależności od gatunku stali, jej twardości i rodzaju operacji dominować mogą różne mechanizmy zużycia.
Ważne jest zachowanie równowagi między prędkością skrawania, posuwem, głębokością skrawania a trwałością ostrza.
Wiele gatunków stali nierdzewnej, szczególnie austenitycznych, wykazuje skłonność do umocnienia odkształceniowego.
Oznacza to, że materiał pod wpływem odkształcenia plastycznego może zwiększać swoją twardość.
Jeżeli narzędzie pracuje w niewłaściwych warunkach, kolejne przejścia mogą być utrudnione przez wcześniej umocnioną warstwę.
Dodatkowym wyzwaniem jest skłonność do adhezji oraz, w przypadku wielu stali austenitycznych, stosunkowo niska przewodność cieplna.
Dlatego stabilność procesu, właściwy posuw i odpowiednio dobrane narzędzia mają tutaj szczególne znaczenie.
Płyny obróbkowe często postrzegamy przede wszystkim jako środki chłodzące.
Tymczasem ich zadania są znacznie szersze.
Dobrze dobrany płyn może jednocześnie:
Ważny jest jednak nie tylko rodzaj płynu, ale również sposób jego dostarczania.
Jeśli chłodziwo nie dociera do odpowiedniego miejsca, jego skuteczność może być ograniczona nawet przy dużej ilości podawanego medium.
Technologia MQL (Minimum Quantity Lubrication) polega na dostarczaniu bardzo niewielkiej ilości środka smarnego, zwykle w postaci aerozolu.
Jej celem jest ograniczenie tarcia przy znacznie mniejszym zużyciu płynu niż w tradycyjnych systemach zalewowych.
Nie jest to jednak rozwiązanie uniwersalne. Skuteczność MQL zależy od materiału, rodzaju operacji i zapotrzebowania na chłodzenie.
W niektórych procesach, szczególnie podczas obróbki materiałów trudnoobrabialnych, wykorzystuje się chłodziwo podawane pod wysokim ciśnieniem.
Takie rozwiązanie może poprawiać kontrolę wióra i ułatwiać odprowadzanie ciepła z określonych obszarów skrawania.
Jednym z bardziej zaawansowanych kierunków rozwoju jest wykorzystanie ciekłego azotu lub dwutlenku węgla do intensywnego chłodzenia strefy obróbki.
Technologie kriogeniczne są przedmiotem badań i znajdują zastosowanie w wybranych procesach przemysłowych, zwłaszcza przy obróbce wymagających stopów metali.
Ich opłacalność zależy jednak od konkretnego zastosowania oraz kosztów wdrożenia.
Tradycyjnie stan narzędzia oceniano na podstawie czasu jego pracy, liczby wykonanych elementów lub bezpośredniej kontroli ostrza.
Takie podejście nadal jest stosowane, ale nowoczesna produkcja coraz częściej wykorzystuje dodatkowe informacje pochodzące z samego procesu skrawania.
Zużywające się narzędzie może powodować zmiany, które da się zarejestrować odpowiednimi czujnikami.
Należą do nich:
Pojedynczy sygnał nie zawsze pozwala jednoznacznie określić stan ostrza. Wzrost poboru mocy może wynikać zarówno ze zużycia narzędzia, jak i ze zmiany warunków obróbki.
Dlatego coraz większe znaczenie ma analiza wielu parametrów jednocześnie.
Systemy wykorzystujące uczenie maszynowe mogą analizować dane z kolejnych cykli produkcyjnych i identyfikować zależności trudne do zauważenia podczas zwykłej obserwacji procesu.
Na tej podstawie można budować modele szacujące stopień zużycia narzędzia lub prawdopodobieństwo wystąpienia określonych problemów.
Takie rozwiązania wpisują się w koncepcję predictive maintenance, czyli utrzymania ruchu opartego na przewidywaniu awarii i potrzeb serwisowych.
W obróbce CNC podobne podejście może służyć także do planowania wymiany narzędzi.
Zamiast wymieniać ostrze zbyt wcześnie albo ryzykować jego uszkodzenie, można podejmować decyzje na podstawie rzeczywistego przebiegu procesu.
Warunkiem skuteczności takich systemów jest jednak odpowiednia jakość danych i właściwe przygotowanie modeli dla konkretnych warunków produkcji.
Koszt wykonania detalu CNC nie zależy wyłącznie od czasu pracy obrabiarki.
Składają się na niego również koszty narzędzi, energii, materiałów eksploatacyjnych, kontroli jakości oraz ewentualnych braków produkcyjnych.
Właściwe zarządzanie zjawiskami tribologicznymi może wpływać na wszystkie te elementy.
Rozważmy prosty przykład.
Załóżmy, że jedno narzędzie pozwala wykonać 500 detali, po czym wymaga wymiany. Dzięki odpowiedniemu doborowi powłoki, geometrii ostrza i parametrów skrawania jego trwałość wzrasta do 750 detali.
Oznacza to zwiększenie liczby elementów wykonywanych jednym narzędziem o 50%.
Przy serii 15 000 detali liczba zużytych narzędzi spadłaby z 30 do 20, przy założeniu niezmienionych pozostałych warunków.
Korzyści mogą jednak wykraczać poza sam koszt narzędzia.
Rzadsze wymiany oznaczają mniej przerw produkcyjnych. Stabilniejszy proces może ograniczać liczbę detali wymagających poprawek, a lepsza kontrola warunków skrawania pozwala niekiedy zwiększyć wydajność.
Nie należy przy tym zakładać, że każde wydłużenie trwałości narzędzia automatycznie oznacza niższy całkowity koszt produkcji.
Droższa powłoka, mniejsza prędkość skrawania lub dodatkowy system chłodzenia również generują koszty.
Dlatego optymalizacja powinna obejmować cały proces, a nie tylko jeden jego parametr.
Jednym z najciekawszych kierunków rozwoju nowoczesnej produkcji jest tworzenie cyfrowych modeli procesów technologicznych.
Tak zwany digital twin, czyli cyfrowy bliźniak, może odwzorowywać zachowanie maszyny, narzędzia i obrabianego materiału.
W bardziej zaawansowanych rozwiązaniach modele uwzględniają również zjawiska cieplne, mechaniczne i tribologiczne.
Dzięki temu możliwe staje się analizowanie wpływu zmian parametrów obróbki jeszcze przed ich wprowadzeniem na rzeczywistej maszynie.
Można na przykład badać, jak zmiana prędkości skrawania wpłynie na temperaturę, siły działające na ostrze i przewidywaną trwałość narzędzia.
Nie oznacza to całkowitego wyeliminowania prób technologicznych. Modele komputerowe wymagają walidacji, a rzeczywisty proces skrawania pozostaje niezwykle złożony.
Mogą jednak ograniczać liczbę kosztownych eksperymentów i ułatwiać podejmowanie decyzji technologicznych.
Przyszłość tribologii to również rozwój nowych powłok i struktur powierzchniowych.
Badane są między innymi:
Wiele z tych technologii znajduje się nadal na etapie badań lub specjalistycznych zastosowań, ale pokazują one, jak duży potencjał kryje się w kontrolowaniu zjawisk zachodzących na styku dwóch powierzchni.
W nowoczesnej produkcji łatwo skoncentrować uwagę na parametrach, które można bezpośrednio odczytać z dokumentacji technicznej: dokładności obrabiarki, prędkości wrzeciona, liczbie osi czy możliwościach sterowania.
Tymczasem o końcowym rezultacie często decydują procesy zachodzące w skali mikroskopowej.
Tarcie, adhezja, ścieranie, odkształcenia plastyczne i wymiana ciepła mogą wydawać się zjawiskami odległymi od codziennej praktyki produkcyjnej.
W rzeczywistości to właśnie one wpływają na trwałość narzędzia, stabilność wymiarową detalu oraz jakość uzyskanej powierzchni.
Dla firmy specjalizującej się w precyzyjnej obróbce CNC szczególne znaczenie ma więc nie tylko wykorzystanie nowoczesnych obrabiarek, ale także świadome projektowanie całego procesu technologicznego.
W TOKAR CNC Technology precyzja obróbki stanowi jeden z najważniejszych elementów działalności. Realizacja wymagających detali wymaga odpowiedniego doboru technologii, narzędzi i parametrów skrawania, a także kontroli jakości gotowych elementów.
Wiedza o zjawiskach tribologicznych pozwala lepiej rozumieć zależności między tymi czynnikami.
Bo w precyzyjnej obróbce metali nawet mikroskopijne zjawiska mogą mieć ogromne znaczenie dla końcowego rezultatu.
I właśnie dlatego tribologia, choć pozostaje niewidoczna podczas zwykłej obserwacji pracującej maszyny CNC, jest jednym z najważniejszych obszarów wiedzy wspierających rozwój nowoczesnej technologii skrawania.

TOKAR CNC Technology Mateusz Maćków
