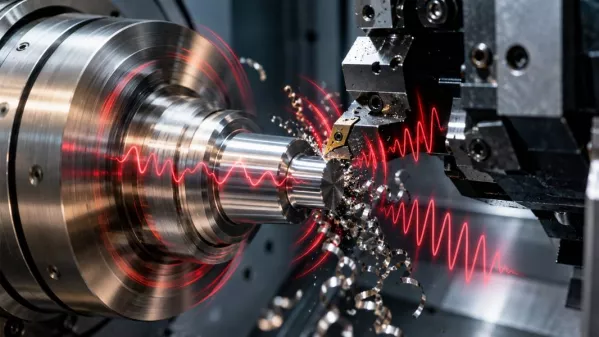
W nowoczesnej obróbce CNC liczą się mikrometry. Zaawansowane obrabiarki, precyzyjne narzędzia skrawające i odpowiednio przygotowane programy pozwalają produkować elementy o bardzo wysokiej dokładności. Jednak nawet najlepsza maszyna może napotkać problem, którego nie da się rozwiązać wyłącznie przez zastosowanie dokładniejszego sterowania.
Tym problemem są drgania powstające podczas skrawania.
Czasami ich obecność zdradza charakterystyczny, wysoki dźwięk wydobywający się z obrabiarki. Innym razem pierwszym sygnałem jest pogorszenie jakości powierzchni, przyspieszone zużycie narzędzia albo trudności z utrzymaniem wymaganych tolerancji wymiarowych.
Co ciekawe, drgania mogą pojawić się nawet wtedy, gdy obrabiarka jest sprawna, narzędzie prawidłowo zamocowane, a parametry obróbki pozornie dobrane właściwie.
Dlaczego tak się dzieje? Odpowiedź kryje się w dynamice procesu skrawania oraz wzajemnych zależnościach pomiędzy obrabiarką, uchwytem, przedmiotem i narzędziem.
Wyobraźmy sobie nowoczesną tokarkę CNC, która potrafi pozycjonować narzędzie z bardzo dużą dokładnością. Jej układ sterowania nieustannie kontroluje ruchy poszczególnych osi, a program obróbkowy precyzyjnie określa trajektorię narzędzia.
Wydawałoby się, że to wystarczy do uzyskania idealnego detalu.
W rzeczywistości sytuacja jest bardziej skomplikowana.
Podczas toczenia, frezowania czy wiercenia narzędzie oddziałuje na materiał z określoną siłą. Siła ta powoduje niewielkie odkształcenia elementów układu technologicznego. Jednocześnie zmieniają się warunki kontaktu ostrza z materiałem, grubość warstwy skrawanej i obciążenie narzędzia.
Jeżeli układ jest odpowiednio sztywny i stabilny, odkształcenia pozostają pod kontrolą. Jeśli jednak wystąpią niekorzystne warunki dynamiczne, niewielkie drgania mogą zacząć się wzmacniać.
Wysoka dokładność pozycjonowania maszyny nie oznacza automatycznie wysokiej dokładności obróbki pod obciążeniem.
Dlatego w technologii CNC tak istotne jest rozpatrywanie procesu jako współpracy kilku wzajemnie zależnych elementów.
W inżynierii produkcji wykorzystuje się pojęcie układu OUPN, czyli Obrabiarka–Uchwyt–Przedmiot–Narzędzie.
To uproszczony model opisujący elementy uczestniczące w procesie skrawania i wpływające na jego stabilność.
Każdy z nich pełni określoną funkcję.
Konstrukcja obrabiarki odpowiada za odpowiednią sztywność, tłumienie drgań i precyzyjne prowadzenie ruchów roboczych.
Znaczenie mają między innymi:
Masywna obrabiarka o dobrze zaprojektowanej konstrukcji może skuteczniej ograniczać niepożądane przemieszczenia. Nie oznacza to jednak, że sama masa maszyny rozwiązuje wszystkie problemy.
Równie ważne są jej charakterystyki dynamiczne, czyli sposób, w jaki reaguje na zmienne obciążenia.
Uchwyt odpowiada za połączenie narzędzia lub przedmiotu z obrabiarką.
W przypadku toczenia szczególnie ważne jest stabilne zamocowanie obrabianego detalu oraz narzędzia skrawającego. Podczas frezowania duże znaczenie ma również jakość oprawki narzędziowej.
Nawet bardzo sztywna obrabiarka nie zapewni oczekiwanej stabilności, jeśli zastosowany uchwyt będzie miał niewystarczającą sztywność lub nie zagwarantuje prawidłowego mocowania.
Luz, niewłaściwy docisk czy nadmierne wysunięcie narzędzia mogą znacząco zmienić zachowanie całego układu podczas pracy.
Obrabiany detal również może być źródłem problemów dynamicznych.
Szczególnie wymagające są elementy:
Pod wpływem sił skrawania takie przedmioty mogą się odkształcać i drgać.
Co więcej, ich sztywność może zmieniać się w trakcie obróbki, ponieważ usuwanie materiału wpływa na geometrię i masę detalu.
To właśnie ostrze narzędzia przenosi siły powstające podczas oddzielania wióra.
Na stabilność wpływają między innymi geometria ostrza, rodzaj materiału narzędziowego, stan zużycia oraz długość wysunięcia narzędzia z oprawki.
Szczególnie duże znaczenie ma ostatni parametr.
Długie, smukłe narzędzie jest bardziej podatne na ugięcie niż krótkie narzędzie o podobnej konstrukcji.
Dlatego podczas obróbki głębokich otworów lub trudno dostępnych powierzchni utrzymanie stabilności bywa znacznie trudniejsze niż przy standardowych operacjach.
Dobrym sposobem na zrozumienie tego zjawiska jest proste doświadczenie.
Wyobraźmy sobie metalowy pręt zamocowany sztywno na jednym końcu. Jeżeli jego wolna część jest krótka, trudno ją wygiąć. Gdy jednak zwiększymy długość wysunięcia, ten sam pręt znacznie łatwiej odkształcić.
Podobnie zachowuje się narzędzie skrawające.
W uproszczonym modelu belki wspornikowej ugięcie pod działaniem siły poprzecznej rośnie proporcjonalnie do trzeciej potęgi długości.
Oznacza to, że dwukrotne zwiększenie długości wysunięcia może spowodować nawet ośmiokrotny wzrost ugięcia, przy zachowaniu pozostałych warunków modelu.
To ogromna różnica.
W praktyce rzeczywiste zachowanie narzędzia zależy również od sztywności oprawki, rodzaju mocowania, geometrii przekroju oraz właściwości materiału.
Zasada pozostaje jednak bardzo ważna: im krótsza i sztywniejsza droga przenoszenia sił skrawania, tym łatwiej utrzymać stabilność procesu.
Dlatego doświadczeni technolodzy CNC starają się ograniczać wysunięcie narzędzia do niezbędnego minimum.
Nie każde drganie oznacza awarię lub nieprawidłowość.
W procesie skrawania występują naturalne, niewielkie drgania wynikające z oddziaływania narzędzia na materiał. Problem pojawia się wtedy, gdy ich amplituda staje się zbyt duża lub zaczynają one niekorzystnie wpływać na przebieg obróbki.
Zasadniczo wyróżnia się dwa szczególnie istotne rodzaje drgań.
Drgania wymuszone powstają pod wpływem zewnętrznych lub okresowo zmieniających się sił.
Ich źródłem mogą być między innymi:
Przykładem jest frezowanie, podczas którego kolejne ostrza narzędzia cyklicznie wchodzą w materiał i opuszczają strefę skrawania.
Powstające w ten sposób zmiany obciążenia pobudzają konstrukcję obrabiarki do drgań.
Jeśli częstotliwość wymuszenia zbliży się do jednej z częstotliwości własnych układu, może dojść do rezonansu i znacznego wzrostu amplitudy drgań.
Znacznie bardziej złożonym zjawiskiem są drgania samowzbudne, często określane angielskim terminem chatter.
Ich charakterystyczną cechą jest to, że mogą narastać w wyniku sprzężenia zwrotnego pomiędzy drganiami narzędzia i przedmiotu a zmieniającymi się siłami skrawania.
Jak to działa?
Podczas obróbki narzędzie pozostawia na powierzchni niewielkie nierówności wynikające z drgań. W kolejnym przejściu ostrza zmieniają one chwilową grubość warstwy skrawanej.
To z kolei powoduje zmianę siły działającej na narzędzie.
Zmienna siła wywołuje kolejne drgania, które wpływają na kształt następnej obrabianej powierzchni.
W określonych warunkach powstaje mechanizm wzajemnego wzmacniania się tych zjawisk.
W rezultacie nawet początkowo niewielkie drgania mogą szybko osiągnąć poziom uniemożliwiający prawidłową obróbkę.
To właśnie dlatego maszyna może pracować spokojnie przy jednej prędkości obrotowej, a po niewielkiej zmianie parametrów zacząć wydawać charakterystyczny, przenikliwy dźwięk.
Drgania samowzbudne stanowią jedno z ważniejszych ograniczeń wydajności procesów skrawania.
Ich konsekwencje nie ograniczają się do hałasu.
Na obrabianym elemencie mogą pojawiać się charakterystyczne faliste ślady, regularne prążki lub nierówności.
W przypadku elementów wymagających bardzo dobrej jakości powierzchni nawet niewielkie zaburzenia mogą oznaczać konieczność dodatkowej obróbki wykańczającej.
Drgające narzędzie nie porusza się dokładnie po założonej trajektorii względem przedmiotu.
Może to prowadzić do błędów wymiarowych i geometrycznych, w tym problemów z zachowaniem okrągłości, walcowości czy odpowiedniego profilu powierzchni.
Niestabilny kontakt ostrza z materiałem powoduje zmienne obciążenia mechaniczne.
W niekorzystnych warunkach mogą pojawiać się mikrowykruszenia krawędzi skrawającej, przyspieszone zużycie, a nawet uszkodzenie płytki lub całego narzędzia.
Gdy proces staje się niestabilny, często konieczne jest ograniczenie parametrów skrawania, zmiana narzędzia lub ponowne przygotowanie operacji.
Każda taka sytuacja oznacza dodatkowy czas i koszty.
W produkcji seryjnej problem może być szczególnie dotkliwy, ponieważ nawet niewielka strata czasu na jednym detalu powtarza się przy setkach lub tysiącach kolejnych elementów.
Intuicja podpowiada, że im szybciej pracuje obrabiarka, tym większe ryzyko wystąpienia drgań.
W rzeczywistości zależność ta nie jest tak prosta.
W przypadku drgań samowzbudnych stabilność procesu może zmieniać się w sposób niejednostajny wraz z prędkością obrotową wrzeciona.
Oznacza to, że określony proces może być niestabilny przy jednej prędkości, stabilny przy nieco wyższej, a następnie ponownie niestabilny po kolejnej zmianie parametrów.
Dlaczego?
Ponieważ znaczenie ma nie tylko wartość siły skrawania, ale również częstotliwość i faza drgań oraz sposób, w jaki kolejne przejścia ostrza oddziałują na wcześniej ukształtowaną powierzchnię.
Właśnie dlatego rozwiązaniem problemu nie zawsze jest zmniejszenie obrotów.
Czasami odpowiednio dobrane zwiększenie prędkości może poprawić stabilność procesu.
Nie jest to jednak uniwersalna metoda. Każda zmiana musi uwzględniać ograniczenia narzędzia, materiału, obrabiarki i warunków skrawania.
Jednym z ciekawszych narzędzi stosowanych w analizie dynamiki skrawania są tak zwane mapy stabilności, znane również jako stability lobe diagrams.
Pozwalają one określić zakresy parametrów, w których proces ma większą szansę przebiegać bez drgań samowzbudnych.
Najczęściej przedstawiają zależność pomiędzy prędkością obrotową wrzeciona a graniczną głębokością skrawania.
Charakterystyczny kształt krzywych przypomina układ kolejnych płatów lub języków.
To właśnie od niego pochodzi angielska nazwa.
Mapa pomaga odpowiedzieć na kilka istotnych pytań:
Przy opracowywaniu takich map wykorzystuje się między innymi charakterystyki dynamiczne układu, właściwości narzędzia oraz dane opisujące siły skrawania.
Nie jest to zatem uniwersalna tabela parametrów odpowiednia dla każdej maszyny.
Mapa przygotowana dla jednego zestawu obrabiarki, narzędzia i mocowania nie musi odpowiadać warunkom występującym na innym stanowisku.
W analizie procesu skrawania bardzo często mówi się o sztywności. Jest ona niezwykle ważna, ale nie stanowi jedynego parametru decydującego o stabilności.
Równie istotne jest tłumienie drgań.
Można to wyjaśnić na przykładzie dwóch przedmiotów, które po uderzeniu zachowują się inaczej.
Jeden długo rezonuje, stopniowo tracąc energię. Drugi szybko przestaje drgać.
Podobne różnice występują w konstrukcjach maszyn i narzędzi.
Dwa układy o zbliżonej sztywności mogą wykazywać odmienne zachowanie dynamiczne, jeżeli różnią się zdolnością do rozpraszania energii drgań.
Właśnie dlatego w nowoczesnej technologii obróbki stosuje się rozwiązania poprawiające tłumienie, takie jak odpowiednio projektowane konstrukcje obrabiarek czy specjalistyczne wytaczadła z tłumikami drgań.
Szczególne znaczenie ma to przy obróbce głębokich otworów, gdzie zastosowanie krótkiego i bardzo sztywnego narzędzia często nie jest możliwe.
Jednym z bardziej wymagających przypadków są elementy cienkościenne.
W wielu branżach dąży się do ograniczania masy części przy zachowaniu wymaganej wytrzymałości. W rezultacie powstają konstrukcje z cienkimi ściankami, żebrami i delikatnymi fragmentami geometrycznymi.
Ich obróbka wymaga szczególnej uwagi.
Wyobraźmy sobie cienkościenną tuleję zamocowaną w uchwycie tokarskim.
Podczas skrawania siła działająca na narzędzie powoduje również odkształcenie przedmiotu. Jeśli ścianka jest odpowiednio cienka, jej przemieszczenie może wpływać na rzeczywistą głębokość skrawania.
Co więcej, w miarę usuwania materiału zmieniają się właściwości dynamiczne tulei.
Parametry, które zapewniały stabilną pracę na początku operacji, nie muszą być równie korzystne pod koniec obróbki.
W takich przypadkach istotne są:
Czasami korzystniejsze okazuje się usuwanie materiału w kilku etapach zamiast wykonywania jednego intensywnego przejścia.
Nie chodzi przy tym wyłącznie o ograniczenie drgań, lecz również o zmniejszenie odkształceń i zachowanie wymaganej geometrii gotowego elementu.
Doświadczony operator CNC często potrafi zauważyć niepokojące objawy jeszcze przed zakończeniem operacji.
Pierwszym sygnałem może być zmiana dźwięku pracy obrabiarki.
Jednak diagnostyka nie powinna opierać się wyłącznie na słuchu.
Charakterystyczny pisk lub rezonans może wskazywać na występowanie drgań samowzbudnych.
Nie każdy nietypowy dźwięk oznacza jednak chatter. Podobne objawy mogą wynikać z innych zjawisk, dlatego konieczna jest ocena całego procesu.
Regularne, faliste ślady na obrabianym detalu mogą wskazywać na niestabilność dynamiczną.
Ich charakter i rozmieszczenie pomagają ocenić, czy problem występuje podczas określonego przejścia lub przy konkretnych parametrach.
Nietypowe zużycie krawędzi skrawającej, wykruszenia lub powtarzające się uszkodzenia płytek mogą świadczyć o niekorzystnych obciążeniach dynamicznych.
Bardziej zaawansowana diagnostyka wykorzystuje czujniki przyspieszenia, systemy pomiaru sił oraz analizę sygnałów akustycznych.
Dzięki nim można badać częstotliwości drgań, ich amplitudy oraz zmiany zachodzące podczas obróbki.
Analiza częstotliwościowa pozwala odróżniać określone rodzaje pobudzeń i identyfikować symptomy niestabilności.
Nie istnieje jedno rozwiązanie odpowiednie dla wszystkich przypadków.
Skuteczna walka z drganiami wymaga zrozumienia, który element układu OUPN odpowiada za problem.
To jeden z podstawowych sposobów poprawy sztywności.
Jeżeli geometria detalu na to pozwala, warto stosować możliwie krótkie narzędzia i ograniczać ich wysunięcie z oprawki.
Stabilne zamocowanie zmniejsza ryzyko niekontrolowanych przemieszczeń.
W przypadku długich elementów toczonych pomocne może być zastosowanie konika lub odpowiedniej podtrzymki, jeśli pozwala na to technologia obróbki.
Geometria narzędzia wpływa na wielkość i kierunek sił skrawania.
Zmiana kąta przystawienia, promienia naroża czy geometrii płytki może zmodyfikować obciążenia działające na przedmiot i narzędzie.
W zależności od źródła problemu pomocna może być zmiana prędkości skrawania, posuwu lub głębokości skrawania.
Istotne jest jednak, aby nie traktować tych parametrów niezależnie.
Zmniejszenie jednego z nich może poprawić stabilność, ale jednocześnie wpłynąć na wydajność, trwałość narzędzia i jakość powierzchni.
W przypadku skomplikowanych detali duże znaczenie ma kolejność usuwania materiału.
Pozostawienie odpowiedniego naddatku lub zachowanie sztywniejszych fragmentów konstrukcji do późniejszych etapów może ułatwić utrzymanie stabilności.
Zużyte elementy mocujące, problemy z wrzecionem czy nieprawidłowości w układach prowadzenia mogą wpływać na dynamikę procesu.
Regularna kontrola techniczna pozwala ograniczać ryzyko, że problemy mechaniczne będą negatywnie oddziaływać na jakość produkcji.
W produkcji przemysłowej wydajność ma ogromne znaczenie.
Naturalnym celem jest skracanie czasu cyklu i zwiększanie liczby wykonywanych elementów. Jednak zbyt agresywne parametry skrawania mogą przynieść efekt odwrotny do zamierzonego.
Wyobraźmy sobie dwie strategie obróbki.
W pierwszej technolog dobiera bardzo wysokie parametry, aby maksymalnie skrócić czas pojedynczego przejścia. Proces okazuje się jednak niestabilny, narzędzie szybciej się zużywa, a część detali wymaga dodatkowej obróbki.
W drugiej strategii parametry są dobrane z uwzględnieniem stabilności dynamicznej. Samo przejście może trwać nieco dłużej, ale proces przebiega powtarzalnie, bez nieplanowanych zatrzymań i problemów jakościowych.
Które rozwiązanie jest bardziej wydajne?
Odpowiedź zależy od całkowitego czasu i kosztu wykonania dobrych detali, a nie wyłącznie od prędkości skrawania.
Najbardziej efektywny proces CNC nie zawsze jest tym, który wykorzystuje najwyższe możliwe parametry. Jest nim proces zapewniający optymalne połączenie wydajności, jakości i powtarzalności.
Przez wiele lat rozpoznawanie problemów dynamicznych opierało się przede wszystkim na wiedzy i doświadczeniu operatorów oraz technologów.
Dziś coraz większą rolę odgrywają narzędzia cyfrowe.
Systemy monitorowania procesów skrawania mogą wykorzystywać dane pochodzące z czujników drgań, pomiarów mocy wrzeciona, sygnałów napędów oraz innych źródeł.
Na ich podstawie można identyfikować niekorzystne zmiany zachodzące podczas obróbki.
Analiza danych umożliwia obserwowanie trendów i wykrywanie odchyleń od wcześniej zarejestrowanych warunków pracy.
Jeśli określona operacja była dotychczas stabilna, a jej charakterystyka dynamiczna zaczyna się zmieniać, może to wskazywać na zużycie narzędzia, zmianę warunków mocowania lub inne problemy technologiczne.
Algorytmy uczenia maszynowego mogą wspomagać rozpoznawanie wzorców w sygnałach pomiarowych.
W odpowiednio przygotowanych systemach pozwala to klasyfikować stany procesu, wykrywać symptomy drgań samowzbudnych i wspierać decyzje dotyczące parametrów obróbki.
Nie oznacza to jednak, że każda współczesna obrabiarka samodzielnie eliminuje drgania.
Takie funkcje wymagają odpowiednich czujników, oprogramowania, integracji i walidacji dla konkretnych procesów.
Kolejnym kierunkiem rozwoju są modele cyfrowe pozwalające analizować zachowanie układu technologicznego przed rozpoczęciem rzeczywistej obróbki.
Uwzględnienie charakterystyk dynamicznych obrabiarki, narzędzia i przedmiotu może pomóc w przewidywaniu problemów oraz ograniczaniu liczby prób technologicznych.
To szczególnie interesujące w przypadku kosztownych materiałów i skomplikowanych detali, gdzie każda nieudana próba oznacza znaczące straty.
Wykonanie jednego poprawnego elementu to dopiero początek.
Prawdziwym sprawdzianem technologii CNC jest możliwość utrzymania podobnej jakości przy kolejnych dziesiątkach, setkach lub tysiącach detali.
W produkcji seryjnej znaczenie mają nie tylko nominalne parametry procesu, ale również jego odporność na niewielkie zmiany warunków pracy.
Z czasem narzędzie ulega zużyciu, mogą zmieniać się warunki cieplne, a kolejne partie materiału mogą wykazywać pewne różnice właściwości.
Proces pracujący bardzo blisko granicy stabilności może być szczególnie wrażliwy na takie zmiany.
Dlatego podczas przygotowywania technologii warto dążyć nie tylko do uzyskania prawidłowego detalu, lecz również do stworzenia odpowiedniego marginesu stabilności.
W praktyce oznacza to wybór parametrów zapewniających powtarzalną obróbkę także przy typowych zmianach warunków produkcyjnych.
Takie podejście pomaga ograniczać liczbę braków, poprawiać przewidywalność czasu cyklu i utrzymywać stabilną jakość gotowych części.
Z perspektywy odbiorcy gotowego elementu analiza drgań może wydawać się zagadnieniem czysto technologicznym.
W rzeczywistości jej znaczenie jest znacznie szersze.
Odpowiednio stabilny proces obróbki wpływa bezpośrednio na cechy produktu, które są istotne dla klienta.
Przede wszystkim umożliwia utrzymanie wymaganych wymiarów i tolerancji geometrycznych. Sprzyja również uzyskiwaniu odpowiedniej jakości powierzchni, co ma szczególne znaczenie w przypadku elementów współpracujących ze sobą w mechanizmach.
Stabilność pozwala także ograniczać przypadkowe odchylenia jakościowe pomiędzy kolejnymi detalami.
Dla przedsiębiorstw zamawiających komponenty do maszyn, urządzeń przemysłowych czy specjalistycznych systemów mechanicznych oznacza to większą przewidywalność produkcji i mniejsze ryzyko problemów podczas montażu.
Właśnie dlatego kompetencje technologiczne wykonawcy są równie ważne jak parametry wykorzystywanego parku maszynowego.
W TOKAR CNC Technology wiemy, że nowoczesna obróbka skrawaniem wymaga znacznie więcej niż prawidłowego zaprogramowania maszyny.
Znaczenie ma cały proces technologiczny – od analizy geometrii detalu i doboru narzędzi, przez sposób mocowania, aż po właściwe parametry toczenia i frezowania.
Wykorzystanie nowoczesnych obrabiarek CNC pozwala realizować wymagające operacje technologiczne, ale równie istotne pozostaje zrozumienie zjawisk zachodzących w strefie skrawania.
Sztywność układu OUPN, kontrola sił skrawania i ograniczanie niekorzystnych drgań to zagadnienia, które mają bezpośredni związek z dokładnością i powtarzalnością produkcji.
W połączeniu z odpowiednią kontrolą jakości tworzą podstawę świadomego podejścia do wytwarzania precyzyjnych elementów metalowych.
Nowoczesna obrabiarka CNC może wykonywać tysiące precyzyjnie zaprogramowanych ruchów, ale o końcowym rezultacie decyduje również sposób, w jaki cały układ technologiczny reaguje na siły powstające podczas skrawania.
Drgania, sztywność, tłumienie i charakterystyki dynamiczne nie są wyłącznie tematami akademickimi. To zjawiska mające realny wpływ na dokładność wymiarową, jakość powierzchni, trwałość narzędzi oraz koszty produkcji.
Zrozumienie dynamiki skrawania pozwala lepiej dobierać parametry, przewidywać potencjalne problemy i projektować procesy odporne na zakłócenia.
A to szczególnie ważne w świecie, w którym od nowoczesnej produkcji oczekuje się nie tylko coraz większej precyzji, ale również wysokiej wydajności i powtarzalności.
Bo w obróbce CNC prawdziwa precyzja nie polega wyłącznie na kontrolowaniu ruchu narzędzia. Polega również na kontrolowaniu sił i drgań, które powstają podczas tego ruchu.

TOKAR CNC Technology Mateusz Maćków
