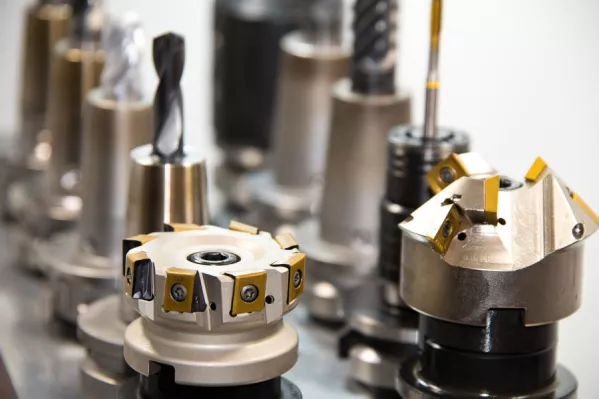
W nowoczesnej hali produkcyjnej uwagę przyciągają przede wszystkim zaawansowane obrabiarki CNC. Potężne centra frezarskie, automaty tokarskie i wieloosiowe maszyny wykonują skomplikowane operacje z imponującą szybkością i dokładnością. Jednak ostateczny efekt ich pracy zależy od czegoś znacznie mniejszego – narzędzia skrawającego, którego krawędź ma bezpośredni kontakt z obrabianym materiałem.
To właśnie w tym niewielkim obszarze spotykają się ogromne siły, wysoka temperatura i wymagania dotyczące dokładności liczonej niekiedy w mikrometrach. Nawet najbardziej zaawansowana obrabiarka nie zapewni odpowiedniej jakości, jeżeli zastosowane narzędzie będzie źle dobrane, nieprawidłowo zamocowane lub nadmiernie zużyte.
Dlatego w profesjonalnej obróbce CNC narzędzia skrawające nie są jedynie materiałami eksploatacyjnymi. Stanowią jeden z najważniejszych elementów całego procesu technologicznego.
W TOKAR CNC Technology doskonale rozumiemy, że precyzja zaczyna się znacznie wcześniej niż w momencie uruchomienia programu obróbczego. To rezultat właściwego doboru technologii, narzędzi, parametrów skrawania i metod kontroli jakości.
Wyobraźmy sobie produkcję serii tysiąca identycznych elementów metalowych. Każdy z nich musi mieć określoną średnicę, długość, geometrię i jakość powierzchni. Pierwsze kilkadziesiąt detali może spełniać wszystkie wymagania, ale wraz z postępującym zużyciem narzędzia zaczynają pojawiać się niewielkie odchylenia.
Początkowo mogą być niemal niezauważalne. Z czasem jednak zmienia się chropowatość powierzchni, wzrastają siły skrawania, a wymiary gotowych elementów mogą zbliżać się do granic tolerancji.
Właśnie dlatego dobór i kontrola narzędzi skrawających mają bezpośredni wpływ na:
Co ciekawe, najdroższe narzędzie wcale nie musi być najlepszym rozwiązaniem. W wielu przypadkach większe znaczenie ma jego dopasowanie do konkretnego materiału, rodzaju operacji i warunków pracy.
Współczesna obróbka CNC wykorzystuje szeroką gamę narzędzi, z których każde zostało zaprojektowane do realizacji określonych zadań. Różnią się one geometrią, materiałem wykonania, sposobem mocowania oraz charakterystyką pracy.
Podczas toczenia przedmiot obrabiany wykonuje ruch obrotowy, a narzędzie usuwa kolejne warstwy materiału, nadając mu wymagany kształt.
Choć zasada działania wydaje się prosta, współczesne toczenie CNC pozwala uzyskiwać bardzo złożone geometrie, wysoką jakość powierzchni i znakomitą powtarzalność wymiarową.
W zależności od rodzaju operacji stosuje się różne noże tokarskie.
Noże do toczenia zewnętrznego służą do obróbki powierzchni cylindrycznych, stożkowych i czołowych. Znajdują zastosowanie między innymi przy produkcji wałków, tulei, sworzni i elementów złącznych.
Noże do toczenia wewnętrznego, nazywane również wytaczakami, umożliwiają obróbkę otworów i powierzchni znajdujących się wewnątrz detalu. Szczególnie ważna jest tutaj sztywność narzędzia, ponieważ długie wysięgi mogą sprzyjać powstawaniu drgań.
Noże rowkujące i przecinające wykorzystuje się do wykonywania rowków, podcięć oraz oddzielania gotowego elementu od półfabrykatu.
Noże profilowe pozwalają odwzorowywać określone kształty i profile, co może ograniczyć liczbę operacji technologicznych.
W nowoczesnej produkcji szczególne znaczenie mają noże z wymiennymi płytkami skrawającymi. Zamiast wymieniać całe narzędzie, można zastąpić zużytą płytkę nową lub wykorzystać kolejną krawędź skrawającą, jeśli konstrukcja płytki na to pozwala.
Rozwiązanie to skraca czas obsługi, ułatwia utrzymanie stabilności procesu i pozwala lepiej kontrolować koszty produkcji.
Frezowanie CNC należy do najbardziej wszechstronnych metod obróbki skrawaniem. W przeciwieństwie do toczenia to narzędzie wykonuje zasadniczy ruch obrotowy, a odpowiednie ruchy posuwowe umożliwiają kształtowanie powierzchni obrabianego elementu.
Dobór frezu zależy przede wszystkim od rodzaju operacji i geometrii detalu.
Frezy trzpieniowe wykorzystuje się do wykonywania kieszeni, rowków, konturów i powierzchni przestrzennych. Ich różnorodność pozwala realizować zarówno proste operacje, jak i skomplikowane zadania wymagające dużej precyzji.
Frezy walcowe stosuje się przede wszystkim do obróbki powierzchni płaskich, a ich konstrukcja umożliwia wydajne usuwanie materiału.
Frezy tarczowe sprawdzają się podczas wykonywania wąskich rowków, nacięć i operacji przecinania.
Frezy kuliste są szczególnie przydatne przy obróbce powierzchni trójwymiarowych, form, matryc i elementów o płynnie zmieniającej się krzywiźnie.
Frezy do fazowania umożliwiają wykonywanie faz, przygotowywanie krawędzi oraz usuwanie ostrych zakończeń.
Warto pamiętać, że nawet dwa frezy o tej samej średnicy mogą mieć zupełnie inne właściwości. Liczba ostrzy, kąt linii śrubowej, geometria rowków wiórowych i materiał narzędzia wpływają na jego zachowanie podczas pracy.
Wiercenie jest jedną z najczęściej wykonywanych operacji w obróbce mechanicznej. Otwory występują niemal we wszystkich rodzajach elementów technicznych – od prostych części montażowych po zaawansowane komponenty maszyn.
Jednak wykonanie otworu o określonej średnicy to dopiero początek. W wielu zastosowaniach równie ważne są jego położenie, prostoliniowość, jakość powierzchni i dokładność geometryczna.
W produkcji CNC wykorzystuje się między innymi:
Szczególnym wyzwaniem jest wykonywanie głębokich otworów o niewielkiej średnicy. W takich przypadkach niewłaściwe odprowadzanie wiórów może prowadzić do zakleszczenia lub złamania narzędzia.
Dlatego sposób chłodzenia, geometria wiertła i strategia wiercenia mają równie duże znaczenie jak jego średnica.
Połączenia gwintowane są powszechnie stosowane w budowie maszyn, motoryzacji, automatyce i wielu innych gałęziach przemysłu.
Ich niezawodność zależy między innymi od dokładności wykonania gwintu.
W obróbce CNC wykorzystuje się gwintowniki maszynowe przeznaczone do różnych materiałów i rodzajów otworów. Inna geometria sprawdza się w otworach przelotowych, a inna w nieprzelotowych, gdzie konieczne jest skuteczne odprowadzanie wiórów.
Alternatywą dla tradycyjnego gwintowania skrawaniem może być gwintowanie przez wygniatanie, podczas którego materiał jest plastycznie odkształcany, a nie usuwany w postaci wiórów.
Metoda ta znajduje zastosowanie w odpowiednio plastycznych materiałach i wymaga właściwego przygotowania otworu.
W niektórych przypadkach gwinty wykonuje się również przez frezowanie, co zapewnia dużą elastyczność technologiczną.
Nie każdą wymaganą dokładność można uzyskać podczas pojedynczej operacji wiercenia.
Jeżeli otwór musi spełniać szczególnie wysokie wymagania wymiarowe i jakościowe, stosuje się dodatkowe operacje wykańczające.
Rozwiertaki pozwalają poprawić dokładność średnicy i jakość powierzchni wcześniej przygotowanego otworu.
Wytaczadła umożliwiają precyzyjne kształtowanie powierzchni wewnętrznych oraz korygowanie wymiarów i geometrii otworów.
Narzędzia do honowania wykorzystuje się w specjalistycznych procesach wykańczających, między innymi w produkcji cylindrów i elementów hydraulicznych.
Każda z tych metod ma inne możliwości technologiczne. Wybór odpowiedniego rozwiązania zależy od wymaganej tolerancji, geometrii elementu i przeznaczenia gotowej części.
Jednym z najbardziej fascynujących aspektów współczesnej obróbki CNC jest rozwój materiałów narzędziowych.
Narzędzie musi być wystarczająco twarde, aby usuwać materiał, a jednocześnie odporne na obciążenia mechaniczne, wysoką temperaturę i ścieranie.
Połączenie tych właściwości nie jest łatwe. Bardzo twarde materiały bywają kruche, natomiast materiały bardziej odporne na uderzenia mogą szybciej zużywać się podczas intensywnego skrawania.
Dlatego nie istnieje jeden uniwersalny materiał narzędziowy, który byłby najlepszy do wszystkich zastosowań.
Stal szybkotnąca, określana skrótem HSS, jest jednym z najbardziej rozpoznawalnych materiałów wykorzystywanych do produkcji narzędzi.
Jej zaletami są stosunkowo dobra ciągliwość, odporność na obciążenia dynamiczne oraz możliwość wykonywania narzędzi o skomplikowanej geometrii.
Choć nowoczesne węgliki spiekane pozwalają osiągać znacznie wyższe prędkości skrawania, HSS nadal znajduje zastosowanie w produkcji wierteł, gwintowników i niektórych frezów.
To dobry przykład technologii, która mimo upływu lat wciąż pozostaje przydatna.
Węgliki spiekane należą do najważniejszych materiałów narzędziowych stosowanych w przemyśle.
Najczęściej powstają z twardych ziaren węglika wolframu połączonych metalicznym spoiwem, zwykle na bazie kobaltu.
Ich największą zaletą jest połączenie wysokiej twardości, odporności na ścieranie i zdolności do pracy przy dużych obciążeniach cieplnych.
Dzięki temu narzędzia węglikowe umożliwiają stosowanie wysokich parametrów skrawania, co przekłada się na krótszy czas obróbki.
W praktyce wykorzystywane są zarówno jako monolityczne frezy i wiertła, jak i wymienne płytki skrawające.
Ważne jest jednak właściwe dopasowanie gatunku węglika do konkretnego zastosowania. Narzędzie przeznaczone do szybkiego wykańczania aluminium może nie sprawdzić się podczas intensywnej obróbki stali nierdzewnej.
Ceramika narzędziowa wyróżnia się wysoką twardością i odpornością na temperaturę.
Stosuje się ją między innymi podczas obróbki niektórych żeliw, stali hartowanych oraz stopów żaroodpornych.
W odpowiednich warunkach pozwala uzyskiwać bardzo wysokie prędkości skrawania.
Jej ograniczeniem jest jednak większa kruchość w porównaniu z wieloma gatunkami węglików spiekanych. Dlatego narzędzia ceramiczne wymagają odpowiedniej stabilności procesu i starannie dobranych parametrów.
W najbardziej wymagających zastosowaniach wykorzystuje się materiały supertwarde.
CBN, czyli regularny azotek boru, znajduje zastosowanie przede wszystkim podczas obróbki twardych materiałów żelaznych, w tym stali hartowanych.
PCD, czyli diament polikrystaliczny, jest szczególnie przydatny podczas obróbki aluminium, stopów metali nieżelaznych i materiałów silnie ściernych.
Diament charakteryzuje się wyjątkową twardością, ale nie jest uniwersalnym rozwiązaniem. Podczas obróbki stali w wysokich temperaturach może dochodzić do niekorzystnych oddziaływań chemicznych przyspieszających jego zużycie.
Dlatego w przypadku twardych stali częściej wykorzystuje się CBN niż narzędzia diamentowe.
Współczesne narzędzie skrawające często zawdzięcza swoje właściwości nie tylko materiałowi rdzenia, lecz także cienkiej warstwie naniesionej na jego powierzchnię.
Powłoki narzędziowe mają zazwyczaj grubość zaledwie kilku mikrometrów, a mimo to potrafią znacząco zwiększyć odporność na zużycie i poprawić zachowanie narzędzia podczas skrawania.
Ich zadaniem może być ograniczenie tarcia, zwiększenie odporności na wysoką temperaturę lub zmniejszenie przyczepności obrabianego materiału.
Azotek tytanu, znany jako TiN, jest jedną z najbardziej rozpoznawalnych powłok narzędziowych.
Jego charakterystyczny złoty kolor ułatwia identyfikację, ale najważniejsze są właściwości użytkowe.
Powłoka zwiększa odporność powierzchni na zużycie i może ograniczać tarcie w określonych warunkach obróbki.
Powłoki na bazie azotku tytanu i aluminium są wykorzystywane w narzędziach pracujących przy dużych obciążeniach cieplnych.
Podczas skrawania mogą tworzyć ochronną warstwę tlenku aluminium, która pomaga ograniczać dalsze oddziaływanie wysokiej temperatury.
Dlatego powłoki TiAlN znajdują zastosowanie między innymi podczas wydajnej obróbki stali.
Powłoki DLC, czyli Diamond-Like Carbon, charakteryzują się niskim współczynnikiem tarcia i korzystnymi właściwościami przeciwadhezyjnymi.
Mogą sprawdzać się podczas obróbki wybranych metali nieżelaznych oraz tworzyw sztucznych.
Warto jednak rozróżnić powłoki DLC od właściwych powłok diamentowych, ponieważ są to rozwiązania o odmiennej strukturze i charakterystyce.
Nowoczesne powłoki mogą składać się z wielu bardzo cienkich warstw o różnych właściwościach.
Ich zadaniem jest połączenie wysokiej twardości, odporności na ścieranie, stabilności termicznej i odpowiedniej przyczepności do podłoża.
To przykład tego, jak zaawansowana inżynieria materiałowa wpływa na wydajność codziennych procesów produkcyjnych.
Dwa narzędzia wykonane z tego samego materiału i pokryte identyczną powłoką mogą zachowywać się zupełnie inaczej.
Powodem jest geometria krawędzi skrawającej.
Kąt natarcia, kąt przyłożenia, promień naroża czy sposób łamania wióra wpływają na siły skrawania, temperaturę i jakość powierzchni.
Przykładowo:
Szczególnie interesujące jest to, że zmiana samej geometrii płytki może poprawić stabilność obróbki bez konieczności wymiany obrabiarki czy zmiany materiału detalu.
Właśnie takie decyzje technologiczne często decydują o efektywności całej produkcji.
Jednym z najczęstszych błędów w podejściu do obróbki skrawaniem jest traktowanie wszystkich metali w podobny sposób.
Tymczasem aluminium, stal konstrukcyjna, stal nierdzewna i tytan mają zupełnie odmienne właściwości.
Aluminium jest stosunkowo łatwe w obróbce, ale jego plastyczność może powodować przywieranie materiału do ostrza.
Zjawisko to prowadzi do powstawania narostu, który pogarsza jakość powierzchni i może zakłócać stabilność procesu.
Dlatego podczas obróbki aluminium często stosuje się bardzo ostre krawędzie, polerowane powierzchnie natarcia i geometrie ułatwiające odprowadzanie wiórów.
W odpowiednich warunkach możliwe jest osiąganie wysokich prędkości skrawania.
Stale nierdzewne, szczególnie austenityczne, mogą sprawiać trudności ze względu na stosunkowo niską przewodność cieplną i skłonność do umocnienia podczas odkształcenia.
W efekcie duża część ciepła może koncentrować się w pobliżu krawędzi skrawającej.
W takich warunkach istotne są odpowiednio dobrane płytki, stabilne mocowanie i właściwe chłodzenie.
Zbyt mały posuw lub nieprawidłowe parametry mogą dodatkowo pogarszać przebieg procesu.
Tytan jest ceniony między innymi w przemyśle lotniczym i medycznym ze względu na korzystny stosunek wytrzymałości do masy oraz odporność na korozję.
Jednocześnie jego obróbka może być wymagająca.
Niska przewodność cieplna powoduje koncentrację temperatury w strefie skrawania, a właściwości materiału sprzyjają intensywnemu obciążeniu ostrza.
Dlatego obróbka tytanu wymaga właściwie dobranych narzędzi, parametrów oraz strategii odprowadzania ciepła.
W przypadku materiałów o wysokiej twardości standardowe narzędzia mogą zużywać się bardzo szybko.
W takich zastosowaniach wykorzystuje się odpowiednio dobrane gatunki węglików, ceramikę narzędziową lub CBN.
Dobór technologii zależy od twardości materiału, geometrii detalu i wymaganej jakości powierzchni.
Nawet najlepsze narzędzie nie zapewni dobrych rezultatów, jeżeli będzie pracować z niewłaściwymi parametrami.
W obróbce CNC szczególne znaczenie mają trzy wielkości.
Prędkość skrawania określa względną prędkość ruchu krawędzi skrawającej względem materiału w kierunku skrawania.
Jej zwiększenie może skrócić czas obróbki, ale często prowadzi również do wzrostu temperatury i przyspieszonego zużycia narzędzia.
Zbyt mała prędkość także nie zawsze jest korzystna. W niektórych materiałach może sprzyjać powstawaniu narostu lub pogarszać warunki skrawania.
Posuw określa wielkość przemieszczenia narzędzia względem przedmiotu w określonej jednostce ruchu lub czasu.
Ma bezpośredni wpływ na grubość warstwy skrawanej, siły obróbki i jakość powierzchni.
Zbyt duży posuw może przeciążyć narzędzie, natomiast zbyt mały może powodować niekorzystne tarcie i przyspieszone zużycie ostrza.
Głębokość skrawania wpływa na ilość usuwanego materiału i obciążenie układu technologicznego.
Podczas obróbki zgrubnej dąży się zwykle do wydajnego usuwania naddatku, natomiast w operacjach wykańczających priorytetem jest dokładność i jakość powierzchni.
Właściwe zestawienie tych parametrów wymaga uwzględnienia nie tylko narzędzia, lecz także sztywności maszyny, sposobu zamocowania detalu i właściwości obrabianego materiału.
Jednym z najbardziej interesujących zjawisk w obróbce CNC są drgania samowzbudne, określane często jako chatter.
Mogą pojawiać się wtedy, gdy wzajemne oddziaływanie narzędzia, obrabianego przedmiotu i maszyny prowadzi do niestabilnego przebiegu skrawania.
Ich skutki bywają bardzo poważne.
Na powierzchni detalu mogą pojawiać się charakterystyczne faliste ślady, narzędzie może zużywać się szybciej, a w skrajnych przypadkach dochodzi do jego uszkodzenia.
Co ciekawe, rozwiązaniem problemu nie zawsze jest zmniejszenie prędkości obrotowej.
Czasami zmiana obrotów w przeciwnym kierunku, zastosowanie innej geometrii narzędzia lub skrócenie jego wysięgu pozwala wejść w stabilniejszy zakres pracy.
To doskonały przykład tego, dlaczego profesjonalna obróbka CNC wymaga wiedzy wykraczającej poza samą obsługę maszyny.
Każde narzędzie skrawające ma ograniczoną trwałość.
Podczas pracy jego krawędź stopniowo traci pierwotne właściwości. Proces ten może przebiegać w różny sposób, zależnie od materiału, parametrów i warunków obróbki.
Do najczęściej spotykanych form zużycia należą:
Najważniejsze jest rozpoznanie momentu, w którym dalsza praca narzędzia przestaje być opłacalna lub bezpieczna dla jakości produktu.
Zbyt wczesna wymiana zwiększa koszty narzędziowe. Zbyt późna może prowadzić do powstawania braków, przestojów i uszkodzeń.
Dlatego profesjonalna produkcja opiera się na kontrolowaniu trwałości narzędzi, analizie jakości wykonywanych detali i odpowiednim planowaniu wymian.
Na pierwszy rzut oka wydaje się to sprzeczne z intuicją.
Jeżeli jedno narzędzie kosztuje więcej niż drugie, jego zastosowanie powinno zwiększać koszty produkcji. W rzeczywistości nie zawsze tak jest.
Wyobraźmy sobie dwie technologie wykonywania tego samego elementu.
W pierwszej zastosowano tańsze narzędzie, które wymaga częstych wymian i pozwala pracować z umiarkowanymi parametrami.
W drugiej wykorzystano droższe narzędzie, ale dzięki większej trwałości i wydajności można skrócić czas obróbki oraz ograniczyć liczbę przestojów.
W produkcji seryjnej nawet kilkanaście sekund zaoszczędzonych na jednym detalu może mieć duże znaczenie.
Właśnie dlatego podczas wyboru narzędzia warto analizować nie tylko jego cenę zakupu, lecz także całkowity koszt wykonania pojedynczego detalu.
Obejmuje on czas pracy maszyny, zużycie narzędzi, koszty obsługi, kontrolę jakości i ewentualne straty materiałowe.
Współczesna technologia CNC daje ogromne możliwości, ale jej skuteczność zależy od współpracy wielu elementów.
Narzędzie skrawające musi być dopasowane do maszyny, obrabianego materiału i programu technologicznego.
Istotne znaczenie mają również odpowiednie uchwyty, sztywność mocowania, układ chłodzenia i sposób odprowadzania wiórów.
Systemy CAM pozwalają projektować strategie obróbki, analizować trajektorie narzędzi i ograniczać ryzyko kolizji.
Z kolei odpowiednio wyposażone systemy monitorowania procesu mogą wykorzystywać informacje o obciążeniu wrzeciona, drganiach lub innych sygnałach do wykrywania nieprawidłowości.
Coraz większe znaczenie zyskują także rozwiązania umożliwiające przewidywanie zużycia narzędzi na podstawie danych produkcyjnych.
Nie oznacza to jednak, że technologia całkowicie zastępuje doświadczenie człowieka.
To technolog i operator podejmują kluczowe decyzje dotyczące doboru narzędzi, parametrów pracy oraz sposobu reagowania na zmieniające się warunki obróbki.
Wykonanie jednego precyzyjnego elementu może być dużym osiągnięciem. Jednak w produkcji przemysłowej równie ważna jest możliwość uzyskania podobnego rezultatu po raz setny, tysięczny czy dziesięciotysięczny.
Właśnie tutaj ujawnia się znaczenie właściwie zaprojektowanego procesu.
Narzędzie musi pracować stabilnie, jego zużycie powinno być kontrolowane, a parametry obróbki dostosowane do wymagań produkcji.
Nie bez znaczenia pozostaje także kontrola wymiarowa.
Nawet niewielkie zmiany geometrii ostrza mogą wpływać na końcowy wymiar detalu. Dlatego pomiary wykonywane w odpowiednich momentach procesu pomagają wykrywać odchylenia, zanim doprowadzą one do powstania większej liczby niezgodnych elementów.
W TOKAR CNC Technology przykładamy dużą wagę do jakości i powtarzalności obróbki. Wykorzystujemy nowoczesne technologie pomiarowe, w tym system KEYENCE IM, który wspiera precyzyjną kontrolę wymiarową produkowanych komponentów.
Połączenie odpowiednich narzędzi, technologii CNC i kontroli jakości pozwala skuteczniej utrzymywać wymagane parametry produkcji.
W TOKAR CNC Technology wiemy, że profesjonalna obróbka skrawaniem to znacznie więcej niż praca nowoczesnych maszyn.
To przede wszystkim umiejętność połączenia wiedzy technologicznej, doświadczenia i odpowiednio dobranych rozwiązań produkcyjnych.
Specjalizujemy się w precyzyjnej obróbce CNC, w szczególności w toczeniu i frezowaniu elementów metalowych. Wykorzystujemy zaawansowane obrabiarki, w tym maszyny marki MAZAK oraz automaty tokarskie STAR, które pozwalają realizować wymagające zadania produkcyjne.
Każdy projekt wymaga indywidualnego podejścia. Inne rozwiązania sprawdzą się podczas wykonywania niewielkiej serii skomplikowanych komponentów, a inne w przypadku wielkoseryjnej produkcji elementów o powtarzalnej geometrii.
Dlatego analizujemy nie tylko dokumentację techniczną, ale również możliwości optymalizacji procesu.
Zwracamy uwagę na właściwy dobór narzędzi, ograniczanie niepotrzebnych operacji, stabilność obróbki oraz skuteczną kontrolę jakości.
Naszym celem jest dostarczanie elementów spełniających wymagania techniczne klientów przy zachowaniu wysokiej powtarzalności i efektywności produkcji.
Rozwój technologii CNC nie polega wyłącznie na budowaniu szybszych i bardziej zaawansowanych obrabiarek.
Równie ważne zmiany zachodzą w samych narzędziach.
Nowe gatunki węglików spiekanych, udoskonalone powłoki, specjalistyczne geometrie ostrzy i coraz dokładniejsze metody monitorowania procesu pozwalają przesuwać granice możliwości obróbki.
To, co jeszcze niedawno wymagało wielu operacji technologicznych, dziś w określonych zastosowaniach można wykonać szybciej i przy mniejszej liczbie przezbrojeń.
Jednocześnie rosną wymagania dotyczące dokładności, jakości powierzchni i efektywności wykorzystania materiału.
Dlatego narzędzia skrawające pozostają jednym z najważniejszych obszarów rozwoju współczesnej technologii CNC.
Choć często mają zaledwie kilka lub kilkanaście milimetrów, to właśnie od ich właściwości zależy jakość elementów wykorzystywanych później w skomplikowanych maszynach, urządzeniach i systemach technicznych.
W TOKAR CNC Technology łączymy możliwości nowoczesnych obrabiarek z wiedzą o procesach skrawania, aby dostarczać naszym klientom precyzyjne, powtarzalne i starannie wykonane komponenty.
Potrzebujesz profesjonalnego toczenia lub frezowania CNC? Skontaktuj się z TOKAR CNC Technology. Przeanalizujemy wymagania Twojego projektu i pomożemy dobrać odpowiednie rozwiązanie technologiczne.
TOKAR CNC Technology – precyzja w każdym detalu.

TOKAR CNC Technology Mateusz Maćków
